English
 日本語
 русский



高速ミキサーの選択: 先端速度、ブレードの形状、タンクのレイアウト
コンテンツ
分散タンクがザラザラしたバッチを生成し続ける理由をメンテナンス チームに尋ねると、答えは通常、同じ機器の決定に帰着します。つまり、高速ミキサーを必要とする作業で低速撹拌機を使用しているということです。高速ミキサー (歯付きディスクが取り付けられている場合、機械産業の購入者は高速分散機と呼んでいます) は、通常のプロペラやタービンでは十分なせん断力が発生しないために対処できない、湿潤、解凝集、均質化の問題を解決します。
モーターの出力や価格を比較する前に、先端速度、ブレードの形状、製品の粘度、シャフト、シール、タンクの機械的レイアウトという 4 つのエンジニアリング パラメーターを比較してください。これら 4 つが、次のミキサーが何年も稼働するか、最初のシーズンで失敗するかを決定します。
高速ミキサーがせん断を生み出す仕組み
高速ミキサーは、大きなブレードをゆっくりと動かすのではなく、小さな直径のブレードを非常に速く回転させることによって機能します。歯付き分散ディスクは通常、タンク直径の 1/3 ~ 1/2 で、回転速度 1000 ~ 3000 rpm で鋸刃のエッジを液体中に 15 ~ 30 m/s で駆動します。このエッジ速度により、強力な局所せん断が発生し、凝集物が急速に崩壊し、液体が層に押し込まれ、顔料や粉末の表面が剥がれます。
同時に、ディスクは材料を中心から下方に引き込み、タンク壁に向かって外側に投げ、トーラス状の循環パターンを作成します。パドル撹拌機では移動することしかできないバッチですが、実際には分散機が機能します。
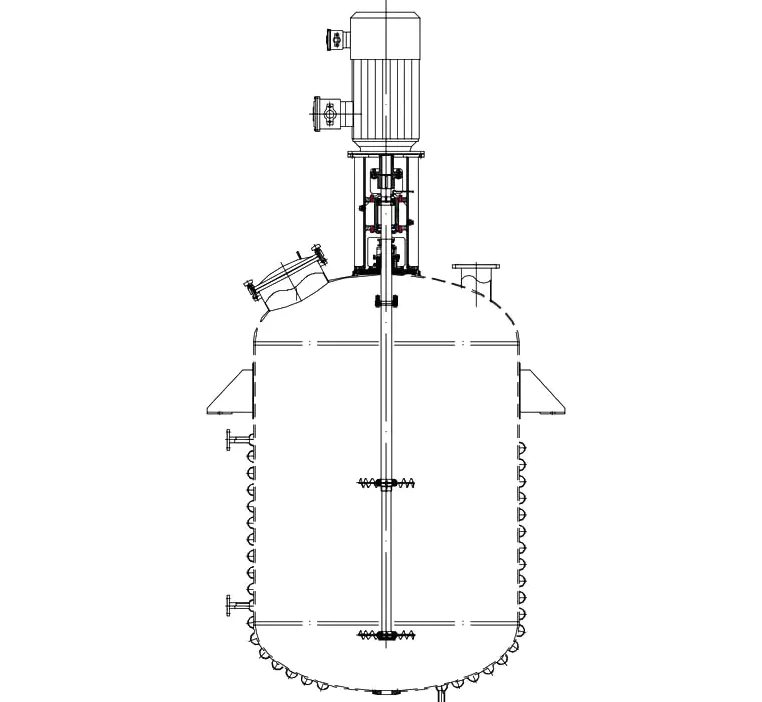
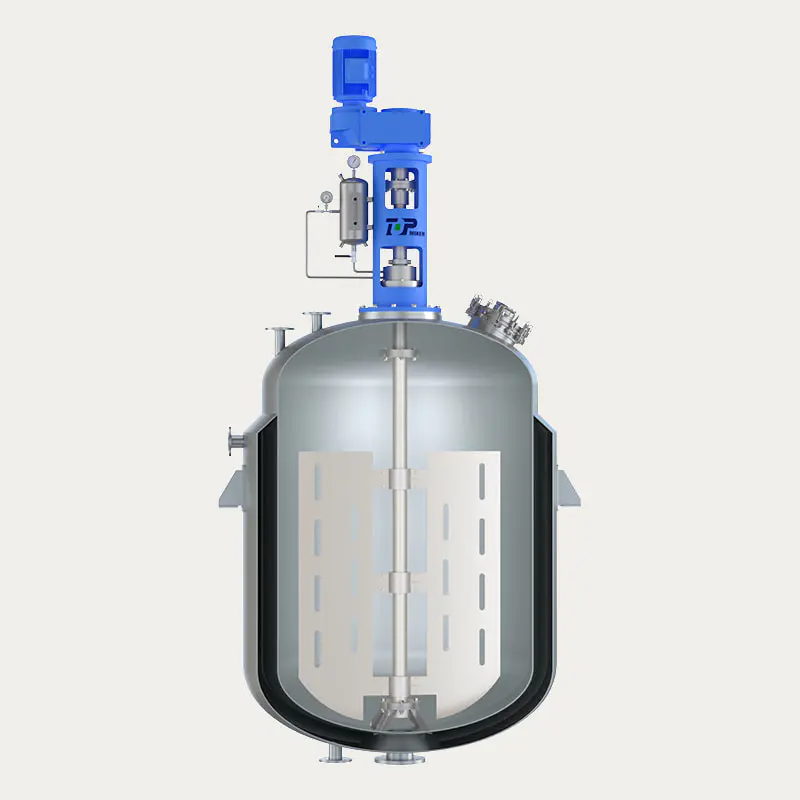
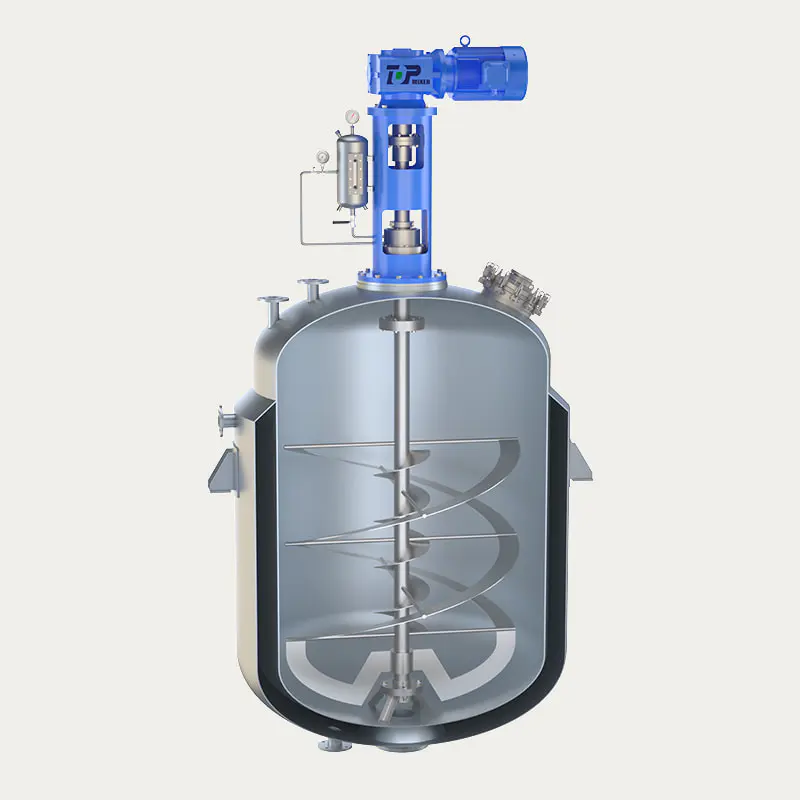
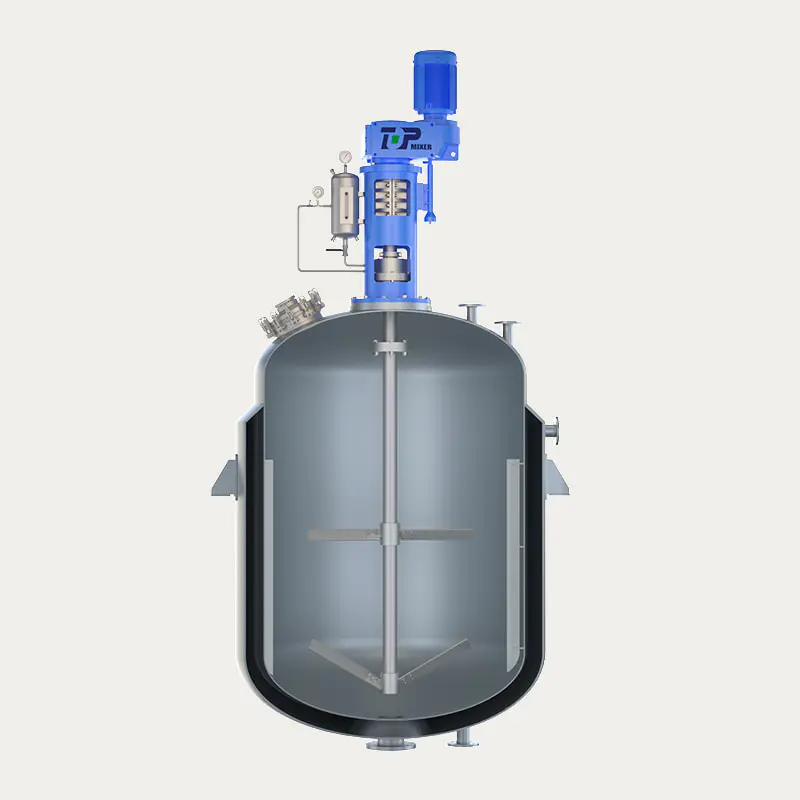
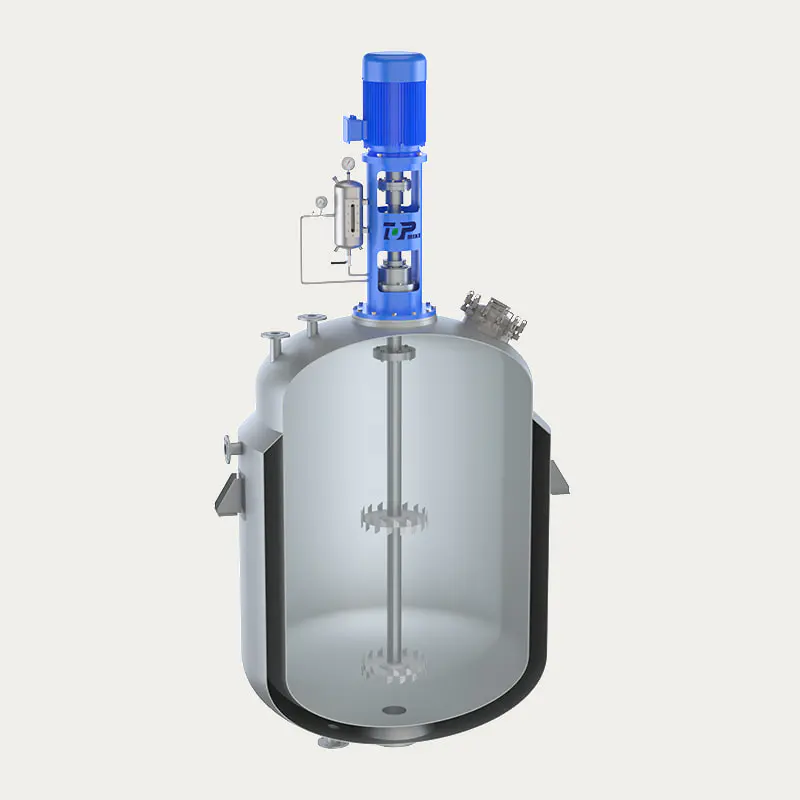
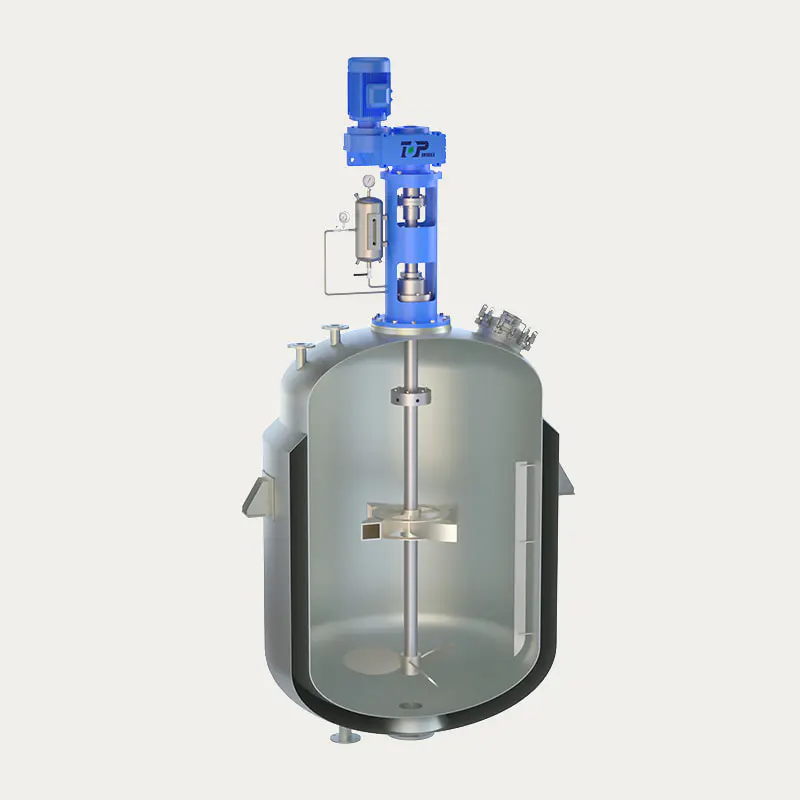
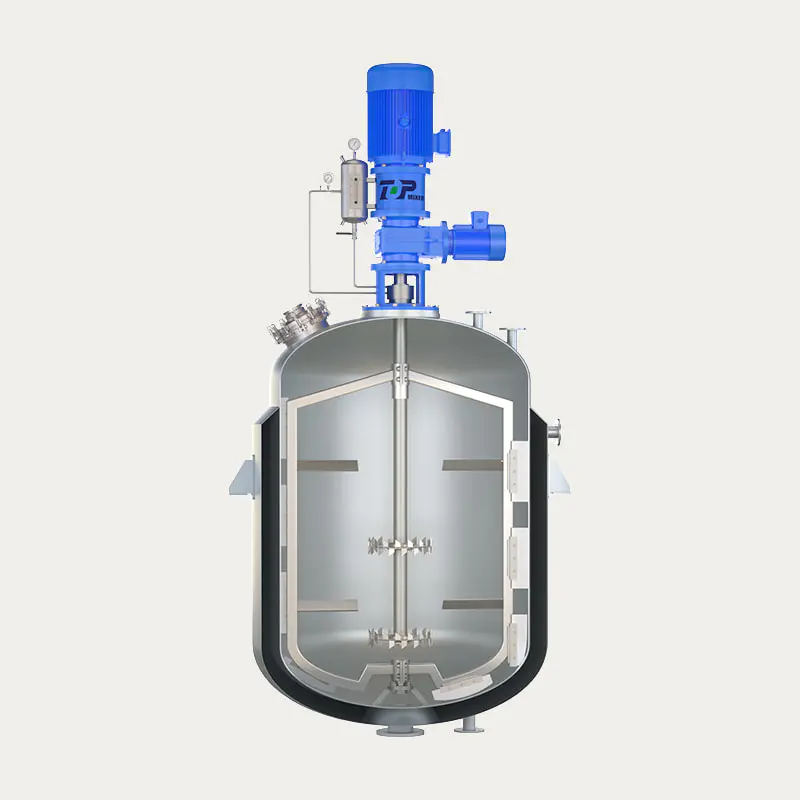
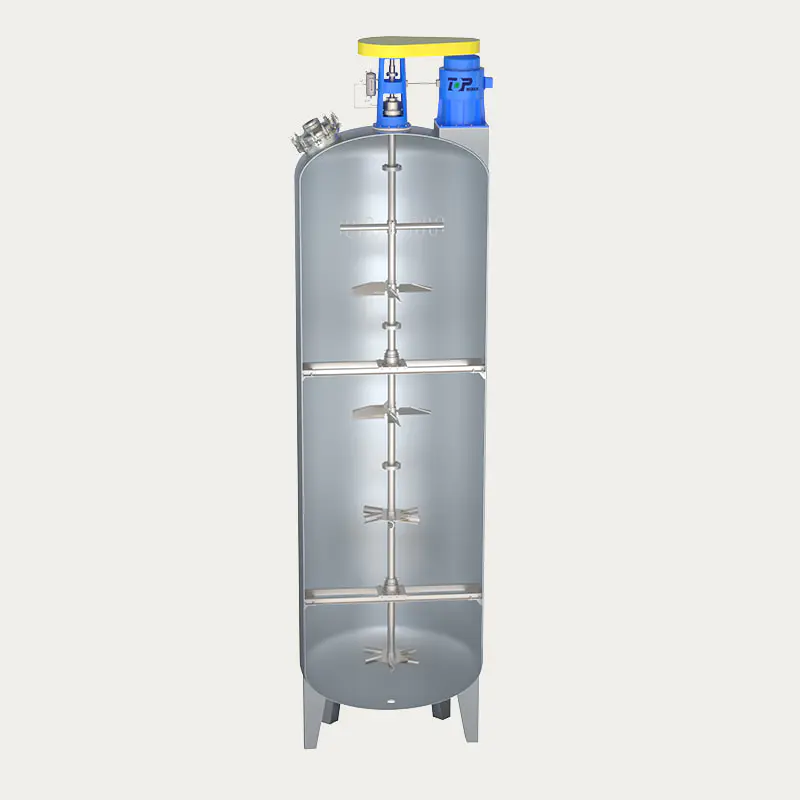
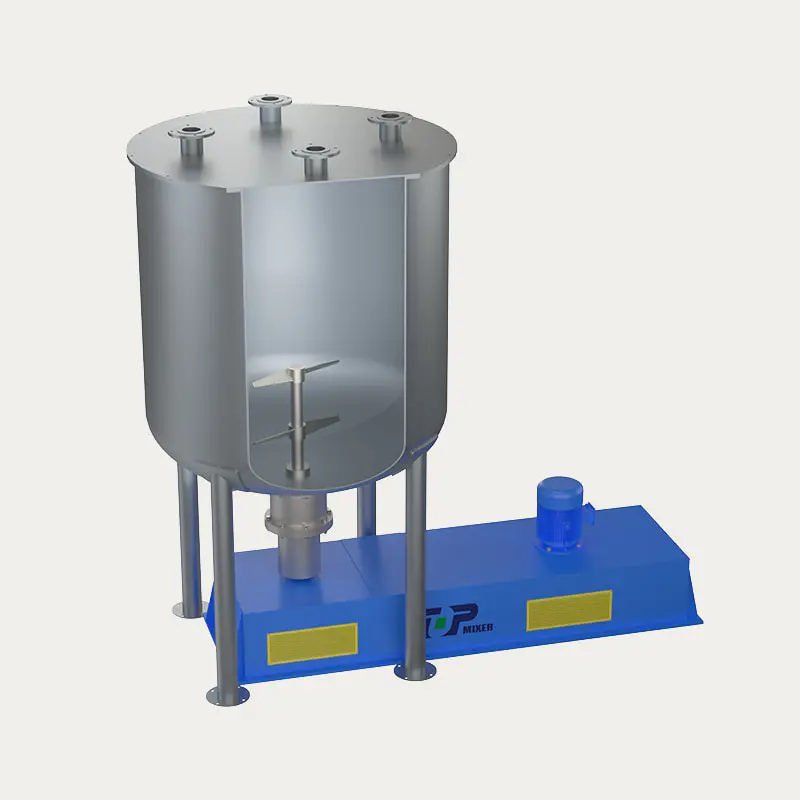
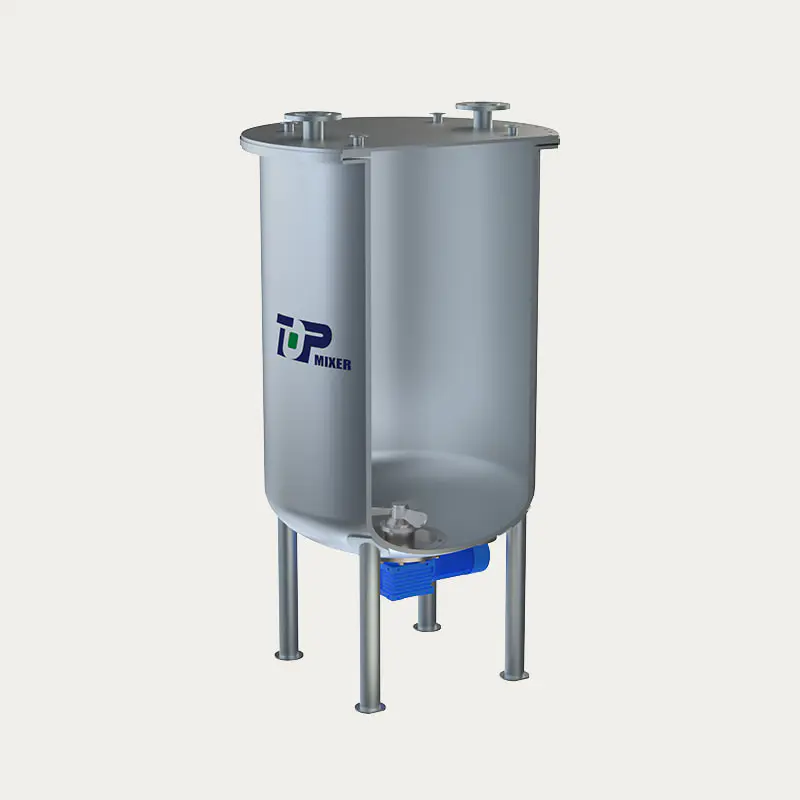
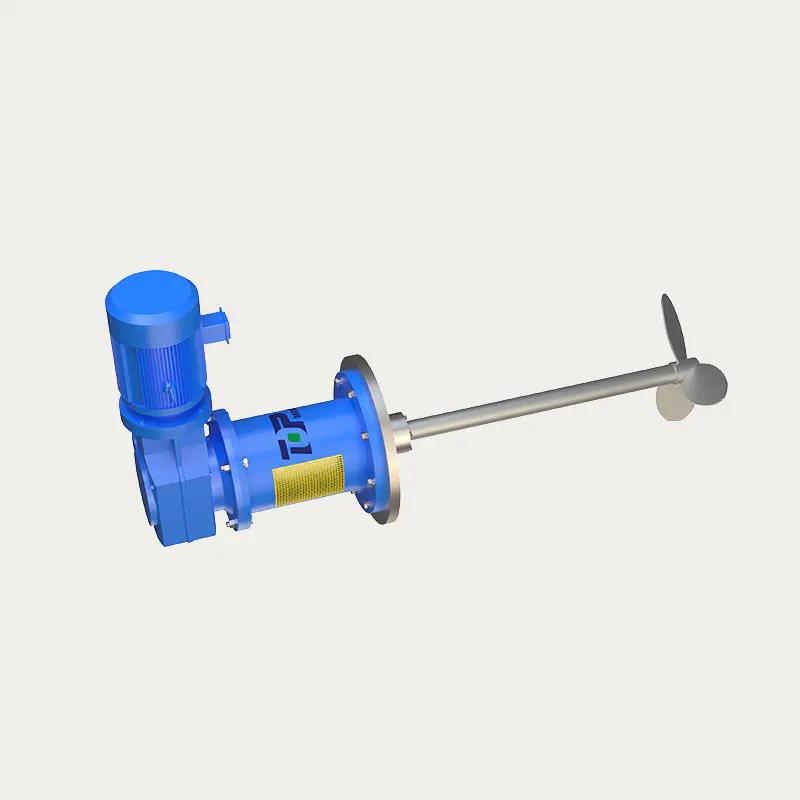
典型的なトップエントリー レイアウト: 歯付きディスクはタンク底部近くに配置され、ブッシュが長いシャフトの下端をサポートします。
| コンポーネント | 機能 | 選択チェック |
|---|---|---|
| ドライブ (モーター、ギアボックス、またはベルト) | シャフトのトルクと速度範囲を決定します | 目標先端速度、デューティサイクル、始動トルク |
| シャフト | トルクをドライブからブレードに伝達します | 長さ、臨界速度、振れ許容差 |
| メカニカルシール | 容器ノズルでのプロセス漏れを防止 | 蒸気圧、固形分、温度 |
| ブッシング・ステディベアリング | 長いシャフトの下端をサポート | スラリー研磨性、製品潤滑性 |
| 分散ブレード | せん断と循環を生成します | 歯型、刃径、先端速度 |
ティップスピード: 重要な最初の数字
先端速度は刃先の周速度、π×刃径×回転速度です。これは、製品に与えられるせん断エネルギーと最もよく相関するパラメーターであり、混合エンジニアが計算する最初の数値です。モーター出力は、ブレードの直径と先端速度が固定される前ではなく、固定された後に選択されます。
一般的な工業的な混合慣行からの典型的な範囲を以下に示します。
顔料とフィラーの分散の場合、実際の作業範囲は通常 18 ~ 25 m/s です。約 12 m/s 未満では、歯付きディスクは凝集塊の破壊を確実に停止します。
先端速度ウィンドウが間違っている場合、いくらモーター出力を上げてもバッチを修正することはできません。 18 m/s 未満では、分散サイクルが長くなり、目標の細かさは達成できません。 30 m/s を超えると、ミキサーが主に製品を加熱し、シールの摩耗を促進します。
ブレード直径の小さな変化が先端速度の大きな変化を引き起こすため、機械をプロセスに適合させる確実な方法は、容器の形状と必要な物理的結果に基づいて作業し、次のようなツールを使用することです。 CFD流動解析 単一の部品を切断する前に、フロー パターンを確認してください。それが、一般的な見積もりと実用的なソリューションの違いです。
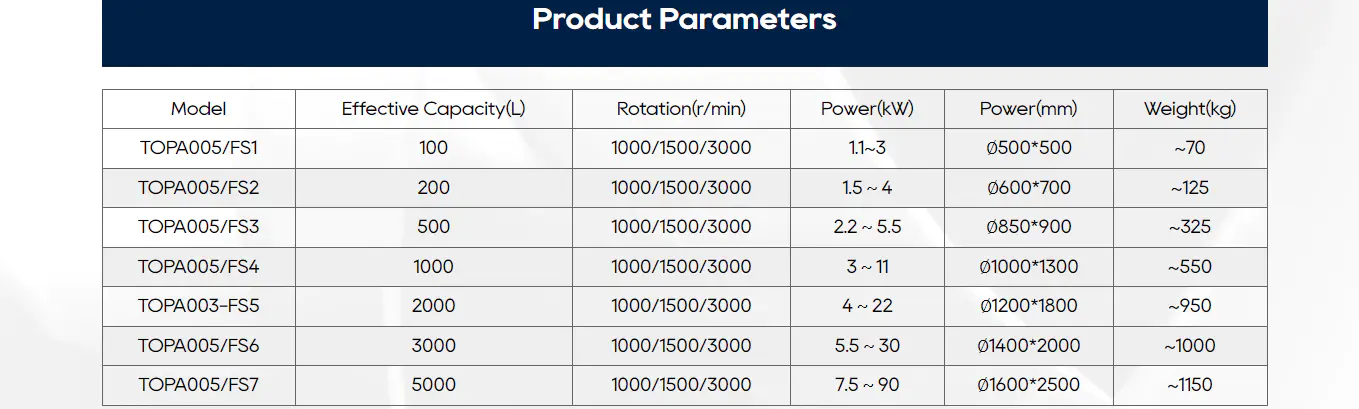
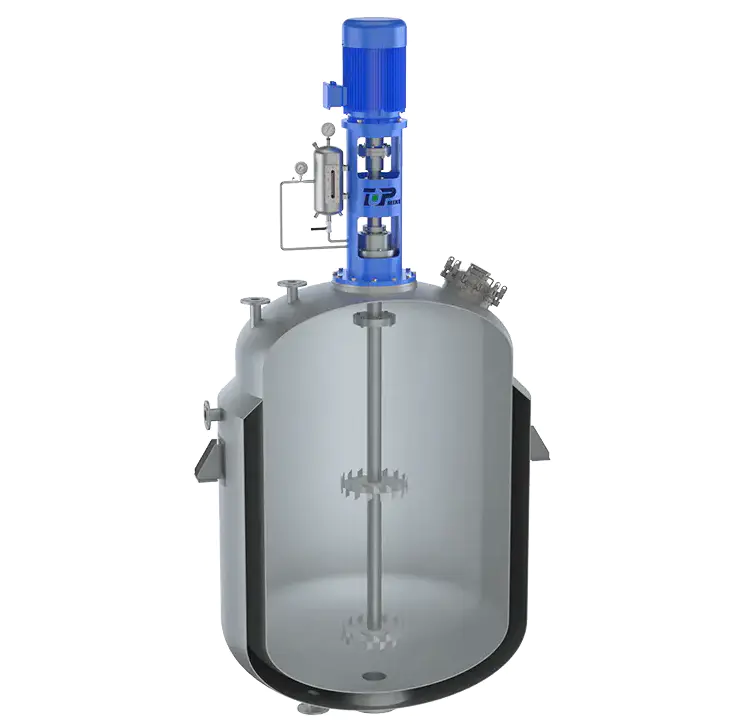
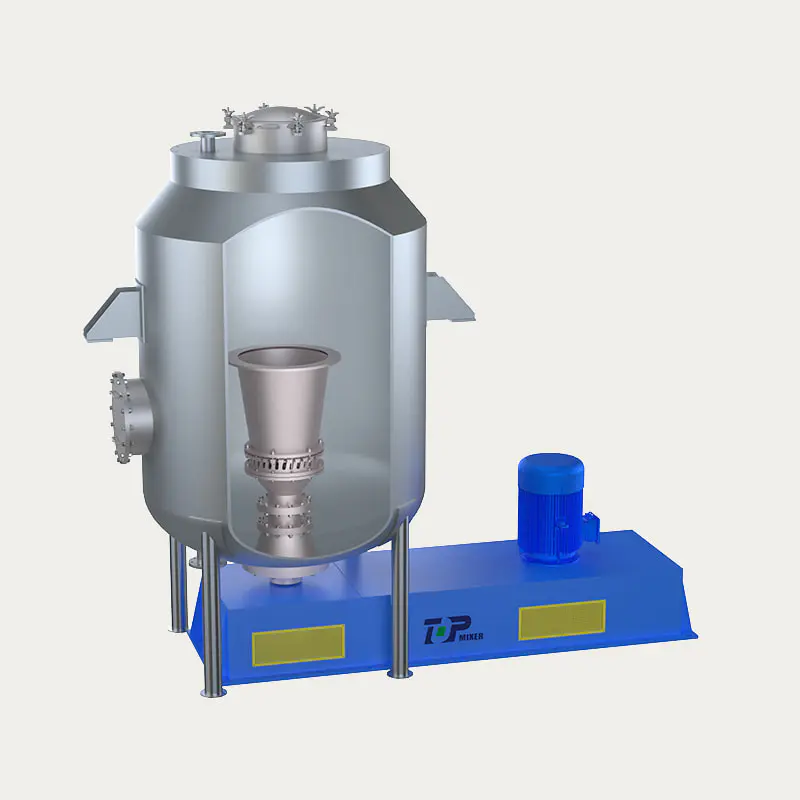
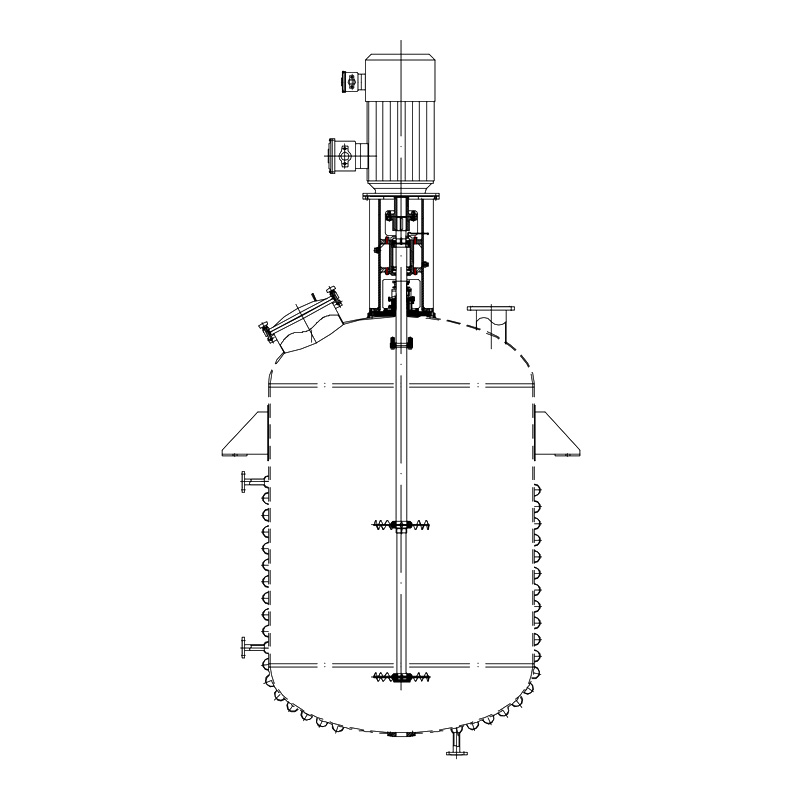 プロセスに合わせてカスタマイズされたインペラを備えた FS1 高速分散機 この分散機は高効率インペラとコンパクトなドライブを備えており、正確なチップ速度と流量制御を可能にします。その設計は容器固有の要件に適合しており、CFD 検証によってサポートされているため、要求の厳しい混合用途において信頼性の高いスケールアップを実現するための実用的な選択肢となっています。 製品を見る→
 |  |
ブレードの形状と粘度の境界
すべての高速ミキサーが同じブレードを使用しているわけではありません。標準の歯付き分散ディスクは、塗料、インク、接着剤フィラーのデフォルトの選択肢です。細かい歯の「フラッシャ」ディスクは、カーボン ブラックとバッテリー スラリーに対してより高い局所剪断力を生成します。高揚力ブレードにより重いペーストの軸方向ポンピングが追加され、ミキサーがタンク全体をひっくり返す必要がある場合には鋸歯状タービンが選択されます。
購入者は、ブレードの選択と粘度の関係を過小評価することがよくあります。以下の表は、有効な分散速度で運転する場合の、一般的なインペラ ファミリの実際の粘度の上限を示しています。
値は、ずり減粘性チキソトロピック製品の典型的なサイジング方法を表しており、装置の厳しい制限ではありません。
これらの範囲を超えると、高速ミキサーが不要になるわけではありませんが、再設計する必要があります。つまり、より重いシャフト、より大きなディスクまたは歯付きディスク、より深いタンクバッフル、またはプラネタリーまたは高トルクミキサーでペーストを事前に混合し、分散機で分散を仕上げる 2 段階アプローチです。
一般的な高速ブレードの種類とその選択時期| 刃の種類 | せん断強度 | ポンピング | 実用粘度範囲 | 一般的な使用方法 |
|---|---|---|---|---|
| 歯付き分散ディスク | 高 | 低~中程度 | 最大 ≈50 Pa・s | 塗料、インク、顔料ペースト |
| 細い歯の排出ディスク | 非常に高い | 低い | 最大 ≈30 Pa・s | 電池スラリー、カーボンブラック |
| 高-lift disc | 中~高 | 中~高 | 最大 ≈100 Pa・s | 接着剤、重質充填剤 |
| 鋸歯状タービン | 中等度 | 高 | 最大 ≈20 Pa・s | エマルジョン、タンク回転率 |
シャフトサポート、シール、および最初に故障する部品
現場で繰り返される苦情が 1 つあるとすれば、それは、上部取り付け型高速ミキサーの下端のブッシュが早期に摩耗することです。乳製品タンク、塗料槽、または溶剤バッチでは、ガイド ブッシュが製品内に設置され、ガイド ブッシュによって潤滑されます。スラリーに研磨性固体 (二酸化チタン、カーボン ブラック、シリカ) が含まれると、ブッシングが摩耗し、シャフトが軌道を描き始め、すぐにメカニカル シールが続きます。
このリスクを回避するための 3 つの方法:
- 製品と研磨負荷の両方に適合するブッシング材料を選択してください。スラリーにはセラミックまたは人工ポリマー、清浄な液体には堅牢な金属ブッシングが使用されます。
- シャフトを短くし、ブレードを安定したベアリングに近づけてください。長いオーバーハングのシャフトは、小さなアンバランスを大きなたわみに変換します。
- 特に可変速機械では、第 1 および第 2 横方向臨界速度が動作速度範囲を安全に超えていることを確認します。
シール側は、製品が有毒、可燃性、または漏洩を許容できない場合には、ダブルメカニカルシールまたは磁気ドライブを指定してください。大型のトップエントリー マシンでは、交換可能なシール カートリッジにより、メンテナンス担当者がドライブを引き抜かずにシールを交換できるようになります。この詳細については、購入前に問い合わせる価値があります。
複数の交換可能なタンクにまたがる単一の分散機を標準化しているオペレーターの場合、多くの場合、各容器に個別のミキサーを設置するよりも、独自のドライブと調整可能な高さを備えた専用の高速分散機を使用する方が経済的です。
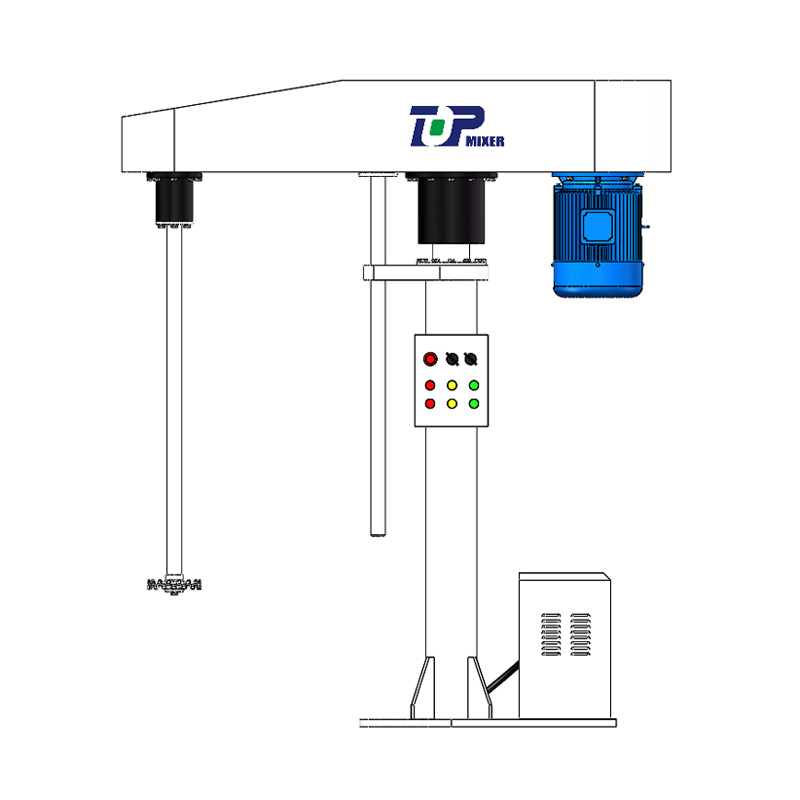 FL 多目的固液混合用高速分散機 歯付き分散ディスクを備えたこのミキサーは、空気吸収を最小限に抑えながら塗料、染料、顔料、接着剤を処理します。迅速な溶解と微粒子の低減を実現し、複数のタンクまたはアプリケーションで単一のユニットを使用するオペレーターに最適です。 製品を見る→
高速ミキサーが必要な産業
最も一般的な業務は固体を液体に分散することですが、この技術は顔料の粉砕をはるかに超えています。
- 塗料とコーティング — 顔料とフィラーの分散、バインダーの事前湿潤。
- インキおよび印刷ペースト — カーボンブラックの凝集除去、発色。
- 接着剤およびシーラント — フィラー、レオロジー制御、粉末の素早い取り込み。
- 電池材料 - 導電性カーボン、カソードおよびアノードのスラリー。
- 化学および医薬品 — 懸濁液、ホットメルト、軟膏。
- 食品と化粧品 — 乳液、クリーミーなドレッシング、歯磨き粉。
凝集を解いた粒子だけでなく微細な液滴が必要なプロセスでは、分散機の次のステップとして乳化ミキサーが論理的です。油圧乳化ミキサーにより、荷重下でのスムーズな速度調整が可能になります。これは、せん断に敏感な配合にとって重要です。
分散機はせん断力を最大化します。タービンはポンピングとせん断のバランスをとります。プロペラは効率的に動かすことができますが、凝集物を破壊するのは苦手です。
幅広い設置実績を持つ機器サプライヤーは、通常、同じマシンが異なる業務でどのように動作するかを指摘できます。たとえば、粉末の湿潤と油と水の乳化の両方が必要な食品工場では、同じラインに分散機と液圧乳化機を設置したり、ディスクヘッドとローター/ステーターヘッドを切り替えられる機械を選択したりできます。
化学および関連プロセス業界全体にわたる文書化された設置では、最終的な選択の前にブレードのタイプだけでなくタンクの形状も検討する必要があることが示されています。広いバッフルと平らな底を備えたタンクは、皿底容器と比較して流れのパターンを完全に変えます。
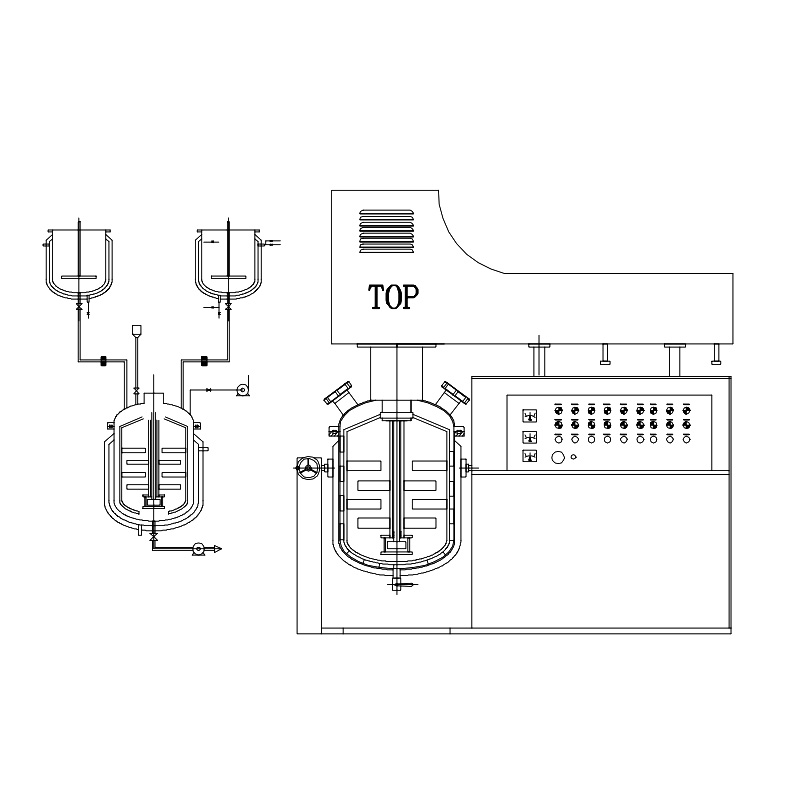 RH 高粘度化粧品ペースト用乳化型油圧ミキサー ファンデーション、クリーム、歯磨き粉の製造用に設計された特許取得済みの乳化剤。内部および外部循環ホモジナイザーと真空システムにより優れた乳化と消泡が保証され、衛生的なステンレス鋼構造は厳しい衛生基準を満たしています。このようなシステムに関するベンダーの専門知識は評価する価値があります。 製品を見る→
仕様を最終決定する前に、メーカーが同様の問題をどのように解決したかを調べてください。ベンダーの経験 化学産業の混合プロジェクト は、どのデータシートの表よりもパフォーマンスを正確に予測します。
高速ミキサーに関するよくある質問
Q1: 高速ミキサーと高せん断ミキサーの違いは何ですか?
高速ミキサー (通常は高速分散機) は、高速で回転する歯付きディスクを使用して、開放タンク内でせん断を発生させます。高せん断ミキサーはローター/ステーターヘッドを追加し、製品を狭い隙間に押し込み、狭い領域でさらに高いせん断を生成します。多くのラインでは両方を順番に使用します。最初に分散し、次に乳化または均質化します。
Q2: 粉体を分散させるにはどのくらいの混合速度が必要ですか?
ほとんどの塗料、インク、接着剤の分散では、ブレード先端速度 18 ~ 25 m/s を目指します。回転数で言えば、300 mm ディスクは 1350 rpm で約 21 m/s に達しますが、600 mm ディスクでは同じ先端速度で約 670 rpm しか必要としません。モーターの回転数ではなく、先端の速度が正しい基準です。
Q3: 高速分散機は高粘度材料にも対応できますか?
標準の歯付きディスクの場合、せん断減粘ペーストの実際の限界はおよそ 50 ~ 100 Pa・s (50,000 ~ 100,000 cP) です。粘度が上昇したら、過熱を避けるために速度を下げてください。この範囲を超えると、プレブレンドにプラネタリーまたはツイン スクリュー ミキサーを使用し、高速ミキサーで仕上げます。
Q4: 高速ミキサーのシャフトが振動したり、ブッシュが摩耗したりする原因は何ですか?
一般的な原因は、底部ブッシュの磨耗、シャフトの曲がり、シャフト上の樹脂の蓄積、または横方向の臨界速度に近い動作です。産業上の最も一般的な原因は、研磨剤スラリーがガイド ブッシュを通過することです。スラリーに適したブッシュ材料を選択し、臨界速度が動作範囲を超えていることを確認してください。
Q5: トップエントリー高速ミキサーの動作原理は何ですか?
上部に取り付けられたモーターによって駆動される垂直シャフトが容器内に到達し、底部近くにある歯付き分散ディスクを回転させます。ディスクは、その端で強いせん断を発生させ、トーラス状の循環を発生させ、粗大粒子を連続的にせん断ゾーンに引き戻します。
Q6: 分散剤と乳化剤はどのように選べばよいですか?
液体中の固体の凝集を解く作業の場合は、分散機を選択してください。 2 つの液体間の液滴サイズを小さくする場合、または安定したエマルションを生成する場合は、乳化剤を選択してください。多くの製品 (クリーム、コーティング剤、バッテリー スラリー) では、両方を順番に行う必要があります。


- 中国江蘇省揚州市高郵市界首鎮創業路118号
- [email protected]
- 固定電話: +86-0510-83383966 +86-0510-83390667
- 電話: +86-0510-83390667
- 陳様:+86-18061519769 徐様:+86-13706183972
- 陸様:+86-18915337056
- 登録
- 登録して、Top Intelligent Technologyの最新ニュースをいち早くお受け取りください
- 購読