English
 日本語
 русский



ダブルプラネタリーミキサー選択ガイド: 粘度限界、仕様、スケールアップ
コンテンツ
300 リットルのシリコン シーラントのバッチが稼働しています。ジャケットは 120 °C、バッチの中心は 65 °C を示し、40 分後でも容器の壁にまだ分散していない顔料の帯が付着しています。壁の隣の材料が最初から混合ゾーンに入っていないため、混合時間を長くしても問題は解決されません。
ダブルプラネタリーミキサーはまさにこの問題のために作られています。 2 つの垂直ブレードがそれぞれの軸を中心に回転し、容器の周囲をゆっくりと移動するため、ブレードは単独で流れることを拒否する物質を物理的に掃き出します。従来の撹拌機が混合エネルギーを液体に依存するのに対し、プラネタリーミキサーは形状によって混合エネルギーを供給します。製品が約 5,000 cP を超え、タンク内で静止するのに十分な高い降伏応力を保持している場合、またはプロペラの下に沈む充填剤を積載している場合、これは通常、適切な機械です。このしきい値を下回ると、通常は高価なマシンになります。
以下では、その境界がどこにあるのか、ユニットのサイズを決定する方法、仕様に含まれる内容、および設置後に最も問題を引き起こす詳細について説明します。
ダブルプラネタリーミキサーの実際の動作
標準的な撹拌機では、混合は流れに依存します。インペラが液体を押し出し、移動する液体がバッチの残りの部分を引きずります。固形分 75% のペースト、ゲル、またはスラリーでは、その鎖は最初のリンクで切れます。材料には降伏応力があるため、何かが接触するまでその位置に留まります。
ダブルプラネタリーミキサーがその接触を保証します。 2 つの垂直ブレードが容器内のキャリアから吊り下げられています。キャリアは容器の軸の周りをゆっくりと回転し、各ブレードは同時にそれ自体の軸の周りを、通常は異なる速度で回転します。 2 つの重なり合うパスは、シャフトの周りの 1 つのリングではなく、タンクの断面全体をカバーします。別個のスクレーパー アーム、またはブレード フレームに取り付けられたスクレーパーが、材料を壁と底から連続的に剥がし、アクティブ ゾーンに折り曲げます。これが、粘度が示唆するよりも熱伝達が優れている理由でもあります。バッチを断熱するのではなく、壁の膜が常に更新されます。
「ダブル」という言葉は、2 つのモーターや 2 つの容器ではなく、2 つのブレードを指します。シングルブレードの遊星ミキサーも存在しますが、遊星分散機はまた別の機械で、遊星ブレードと高速シャフトを組み合わせて粉末を液体に湿らせます。見積書に「ダブル プラネタリー ミキサー」と記載され、どの構成であるかが記載されていない場合は、価格を比較する前に問い合わせてください。
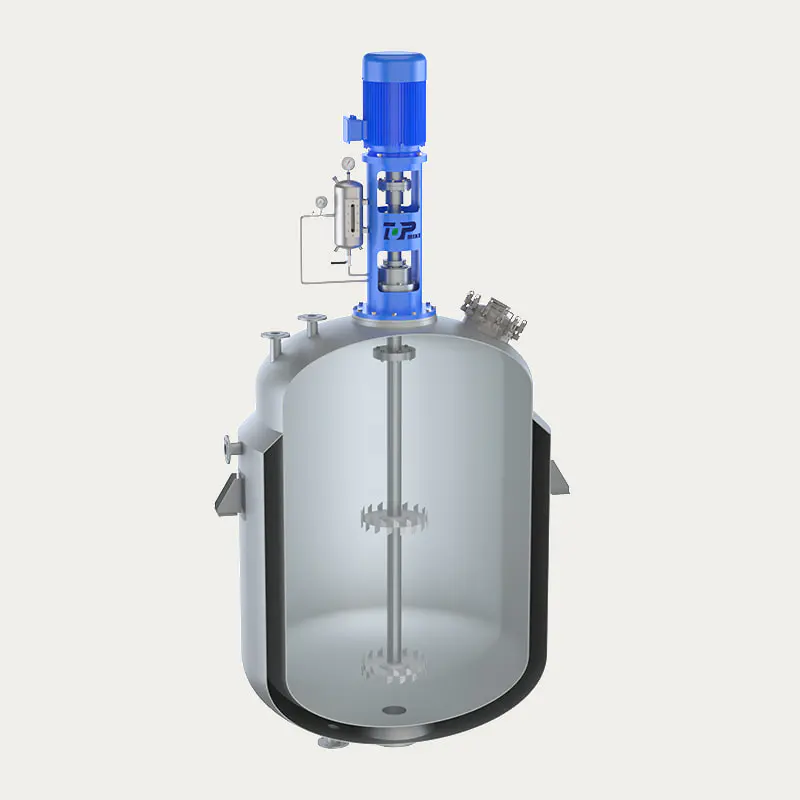
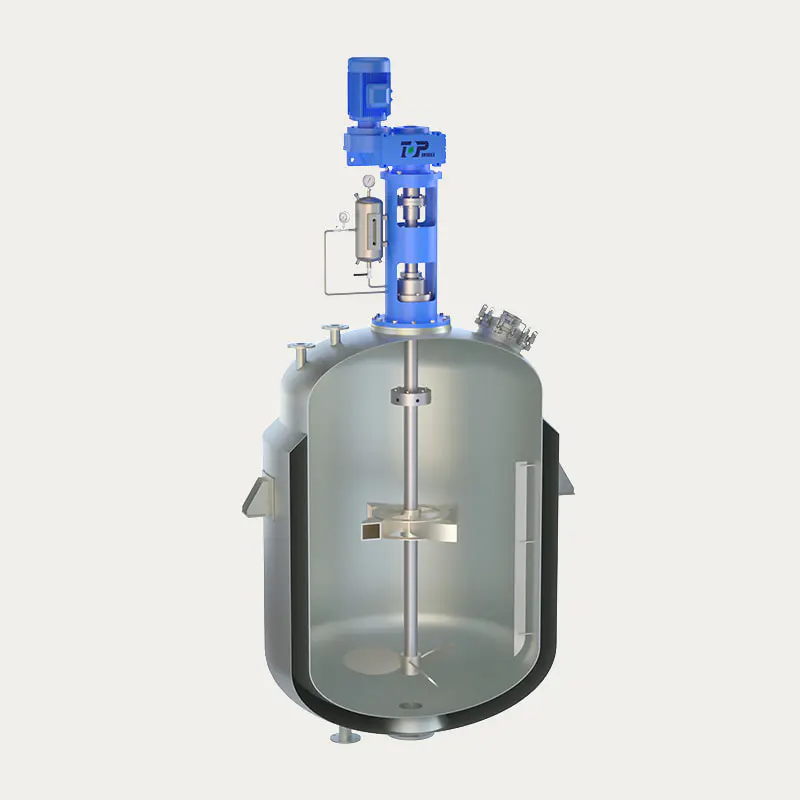
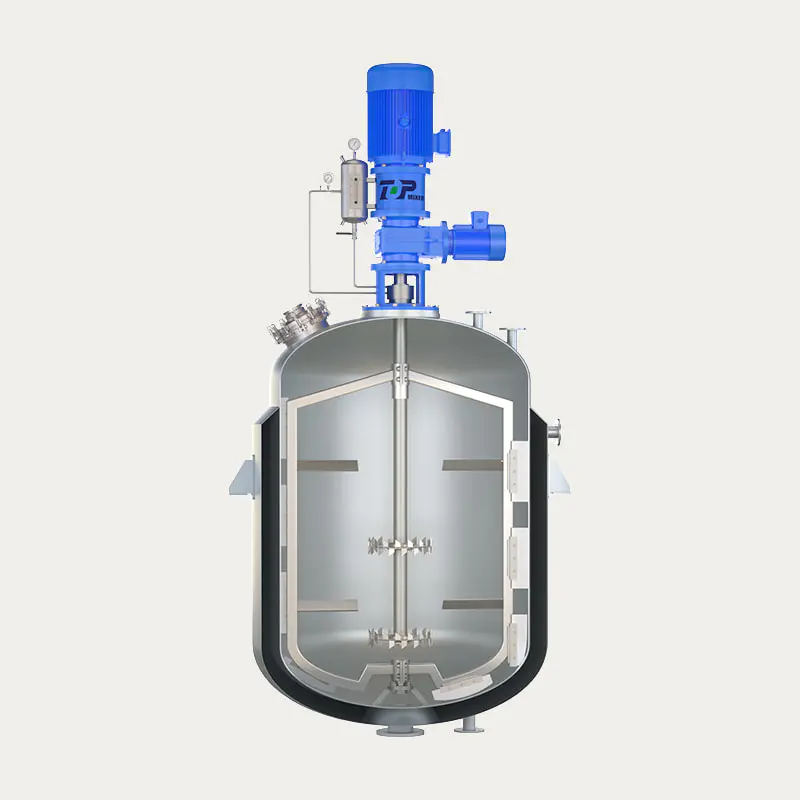
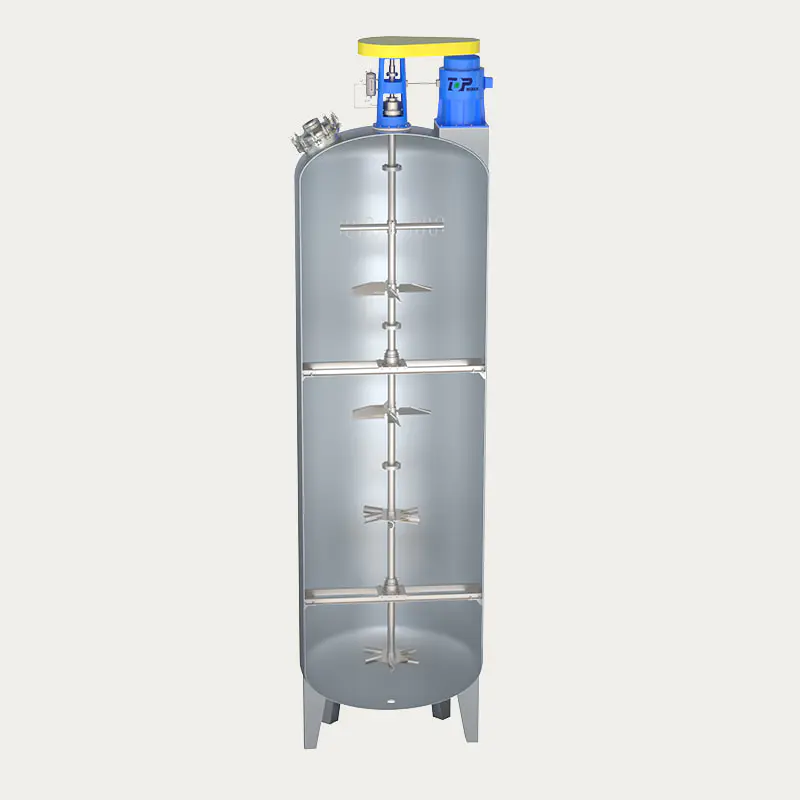
一般的な産業単位には次のものが含まれます。
- 充電ポート、覗き窓、および多くの場合粉末漏斗またはバッグダンプ接続を備えた真空または耐圧定格の蓋
- 加熱および冷却用のジャケット付き容器、ディンプルまたはハーフパイプ
- 可変周波数制御を備えた遊星キャリア ドライブ (通常は独立したスクレーパー ドライブを備えています)
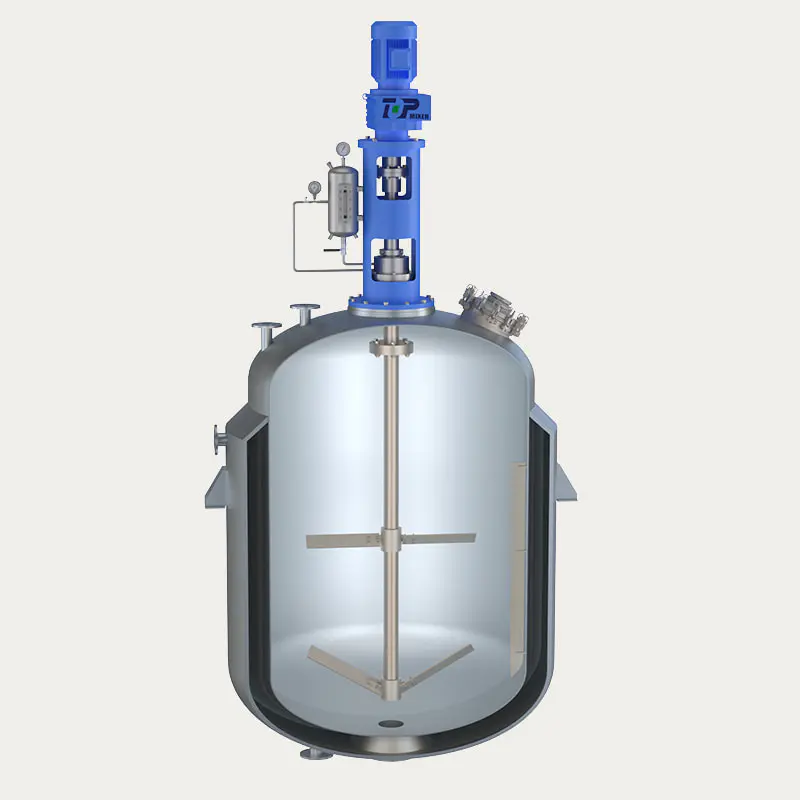
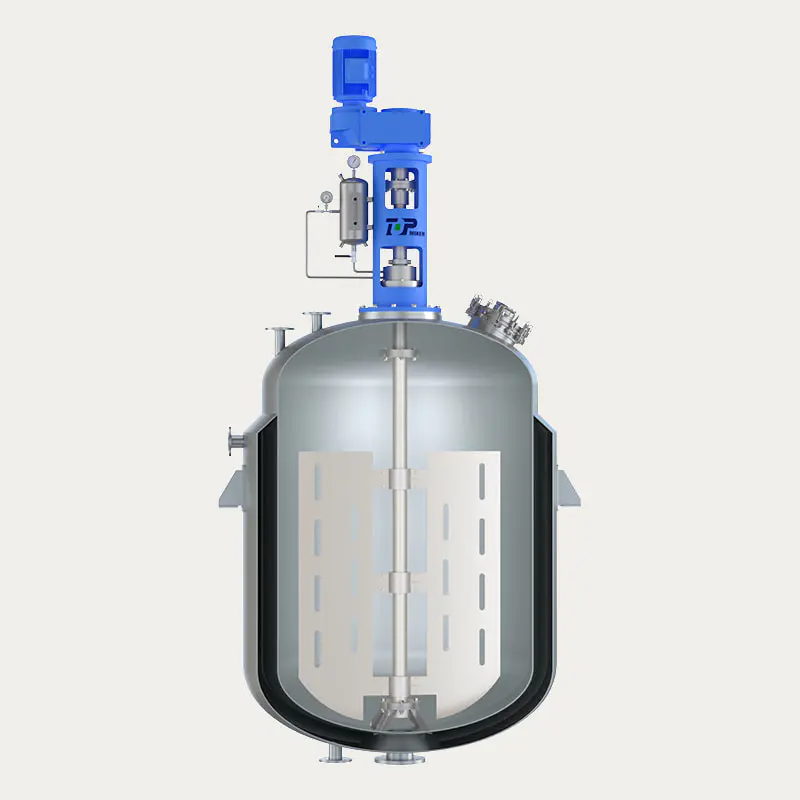
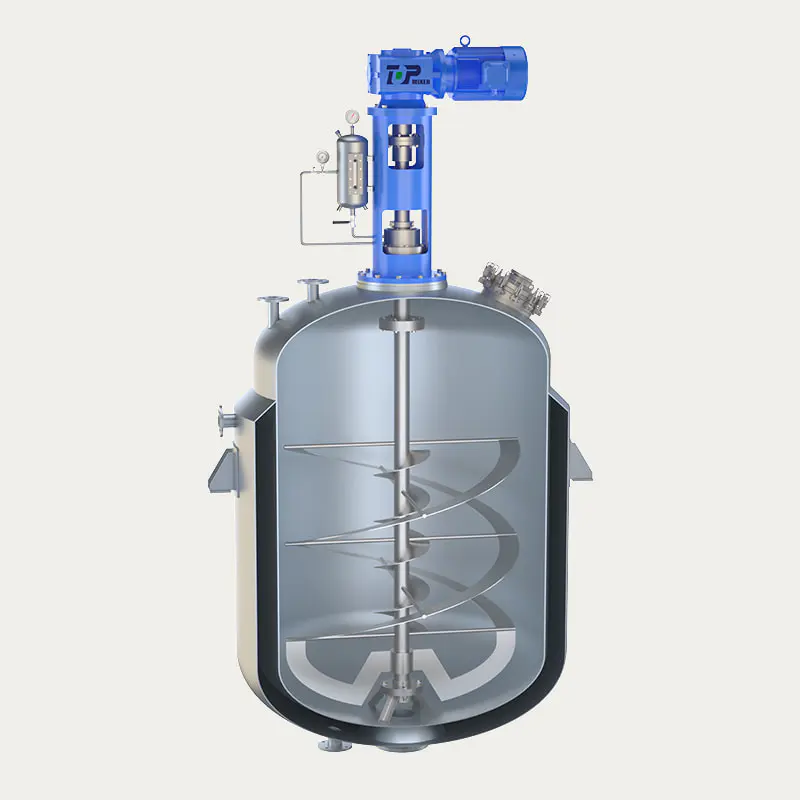
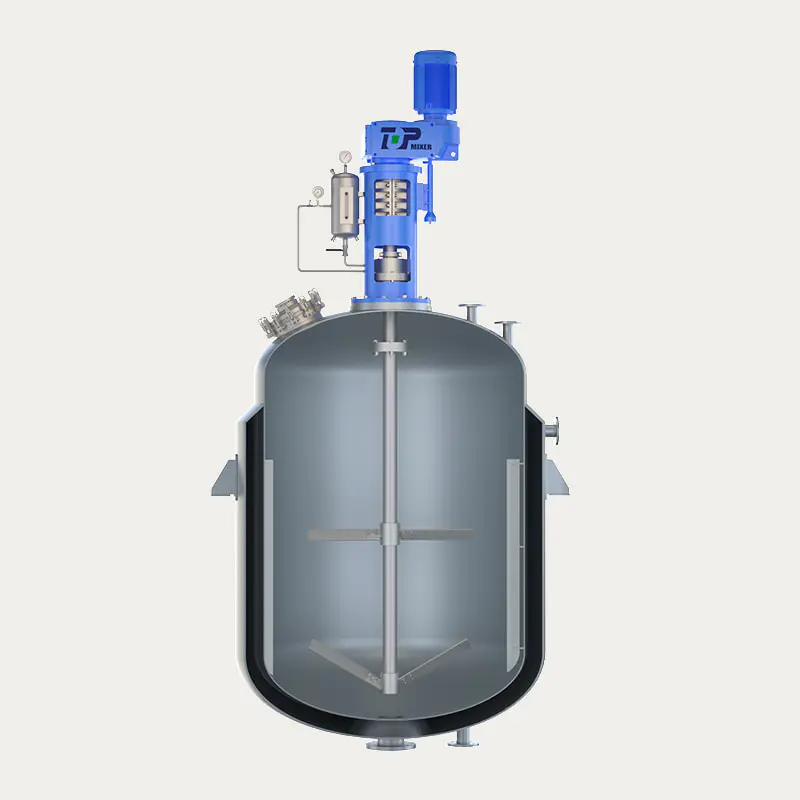
- 製品に合わせた形状の 2 つのブレード: 長方形、螺旋形、またはシグマ形
- 製品の流れに応じて、底部排出バルブ、油圧プレスアウト、または傾斜フレーム
- 溶媒を真空下で除去する場合の真空ポンプセット、コンデンサーおよびレシーバー
粘度ウィンドウ: ダブルプラネタリーミキサーがコストを稼ぐ場所
実際の動作範囲は約 5,000 cP から始まり、数百万 cP まで続きます。約 5,000 cP 未満では、通常、必要のないトルクにお金を払っていることになります。高速分散機またはピッチブレード タービンを使用すると、混合が速くなり、コストが削減され、洗浄が容易になります。およそ 10,000 cP から 2,000,000 cP の間では、通常、プラネタリー設計が均一なバッチを得る最も効率的な方法です。
粘度だけではすべてを語ることはできません。降伏応力も少なくとも同じくらい重要です。自重で流動する 30,000 cP の材料は、タンク内でその形状を保持する 30,000 cP のゲルとは大きく異なる挙動をします。充填システムは、充填剤の含有量、粒子サイズ、固体が研磨性であるかどうかすべてがブレードの形状、壁のギャップ、摩耗材料に影響を与えるため、再び異なる動作をします。粘度計の測定値が同じ 2 つの配合には、2 つの異なる機械が必要になる場合があります。
窓の下端は見た目よりも柔らかいです。一部の工場では、真空脱ガスが必要で、複数の製品に 1 つの容器が必要なという理由だけで、プラネタリー ミキサーを 1,000 ~ 2,000 cP で稼働させています。製品ファミリー全体で 1 台のマシンを使用する場合は、最悪のケース、つまりこれまでに実行した中で最も厚く、最も冷たく、最も多く充填されたバッチを想定してサイズを設定し、薄いバッチでは必要以上に遅くなる可能性があることを受け入れます。
仕様チェックリスト: マシンを決定する数値
これらは、価格とパフォーマンスの両方を左右するパラメータです。製品カタログからの平均値ではなく、独自のプロセスから実際の値を導き出します。
| パラメータ | 指定する内容 | それがコストやパフォーマンスを左右する理由 |
|---|---|---|
| 作業能力 | 容器総容積の 60 ~ 80% | ブレードをかみ合わせるには材料が必要です。過剰充填によりフリーボードが除去され、真空と発泡が行われます。 |
| 設計トルク | 最低プロセス温度における最悪の場合の粘度 | ギアボックス、シャフト、ベアリングのサイズはモーター出力ではなくトルクで決まります |
| 壁の隙間 | スクレーピングブレードの場合は 1 ~ 5 mm、非スクレーピングデザインの場合は幅が広くなります | 残膜、熱伝達率、摩耗率を設定 |
| 真空定格 | 到達圧力と軸封形式を併記 | 通常、真空はシールによって制限されます。シングルメカニカルドライブ、ダブルメカニカルドライブ、または磁気ドライブです。 |
| 温度制御 | ジャケット中程度に必要な加熱速度と冷却速度を加えたもの | 壁の膜の厚さはジャケット領域よりも熱伝達を制限します |
| 排出方法 | バルブ、油圧プレスアウトまたはチルトフレーム | 容器が空になったかどうか、またどれだけの製品が残っているかを判断します |
| 接液部材質 | 304 または 316L、硬化肉盛または研磨フィラー用セラミック | ペースト製品では、摩耗により腐食よりもブレードの寿命が短くなることが多くなります。 |
| コントロールパッケージ | VFD、レシピ制御、トルクと温度のトレンド | 記録されたトルクトレースは、利用可能な最も安価なバッチ一貫性チェックです |
ダブルプラネタリーミキサーと他のミキサーとの比較
製品が厚く、真空が必要な場合は、通常、プラネタリー設計が優先されます。粉末を湿らせて薄い液体にする作業の場合は、高速分散機が最適で、コストは数分の一で済みます。以下の比較は定性的なものであり、これらの機械が通常どのように設計されているかを反映しており、個々のサプライヤーのランキングではありません。
高速分散機は、高速ディスクの周囲の狭いゾーンでせん断を発生させます。これは、低粘度ビヒクル内の粉末凝集体を破壊するのに理想的ですが、材料の循環が停止すると効果がありません。リボンブレンダーは、乾燥粉末や重いペーストをうまく移動させますが、真空操作や温度制御についてはほとんど機能しません。ジャケット付き反応器内のアンカーまたはフレーム撹拌機は、良好な熱伝達と簡単なメンテナンスを実現しますが、分散や脱気はできません。
遊星ブレードと高速シャフトを組み合わせたハイブリッド機械は、湿潤性と高粘度の両方の取り扱いが必要な製品向けに存在します。製品リストのレオロジーの平均ではなく、最悪の場合のレオロジーに基づいて決定してください。
ラボ、パイロット、生産: スケールアップを適切に行う
研究および製剤化作業
数リットルの小さな惑星単位が配合ツールです。彼らの仕事は、配合がまったく混合できることを証明し、ブレードの形状をテストし、温度と真空の順序を確立することです。 5 リットルのボウルと 1,000 リットルの容器では表面積と体積の比が劇的に変化するため、生産規模での混合時間はわかりません。
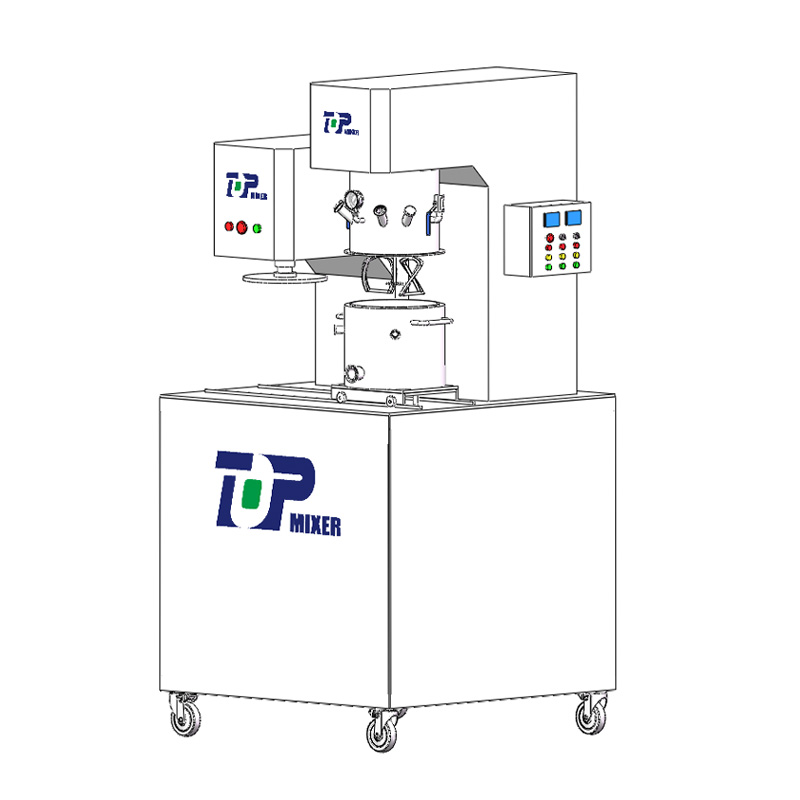 TOPH2011 シリーズ SXJ 実験用ダブルプラネタリーミキサー 実験室用デュアルプラネタリーミキサーは、大学、研究ユニット、ファクターのニーズに応えてトップカンパニーが開発した新しくて効率的なミキサーです。 製品を見る→
パイロットスケール
およそ 10 ~ 100 リットルのパイロット マシンで、スケールアップ ルールがテストされます。可能な限り生産ユニットとの幾何学的類似性を維持します。つまり、同じブレードと容器の直径比、そして理想的には同等の壁ギャップを意味し、単位体積あたりの一定の先端速度と一定のトルクが基準点として意味を持ち続けるようにします。ブレードの形状が異なるパイロット ユニットからは、実物大のマシンについてほとんど何もわかりません。
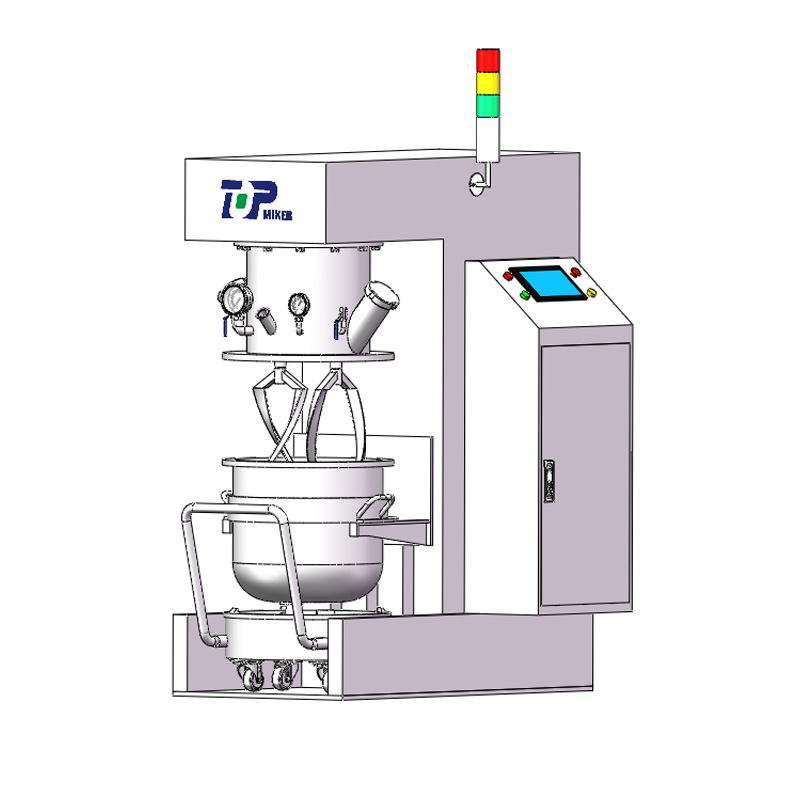 TOPH2012シリーズ ZXJパイロットプラネタリーミキサー ZXJ 中型パイロットプラネタリーミキサーは、新しい効率的な化学的均一混合装置です。優れた出力トルクを備えており、特に非常に厳しい用途に適しています。 製品を見る→
生産規模
数百リットル以上では、ドライブのサイジングと排出設計が主なコスト要因となり、ブレードの外観よりも真空システムの選択が重要になります。独自の材料での本格的な試験によるトルク トレースを依頼し、トルクを制限した受け入れテストを購入の条件として扱います。
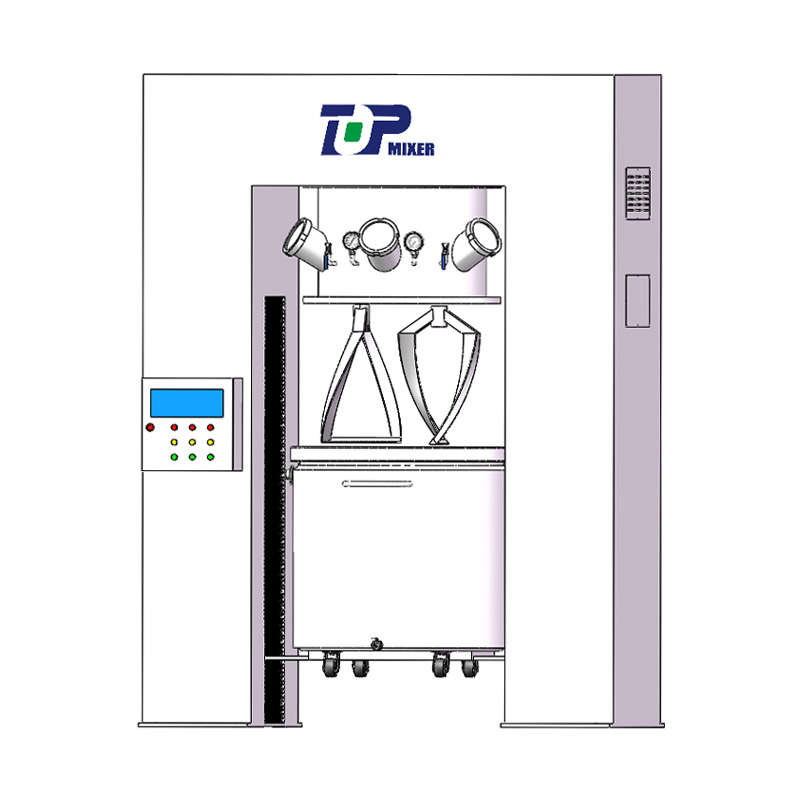 TOPH2014 シリーズ LGXJ 産業用ダブルプラネタリーミキサー LGXJ デュアル プラネット パワード ミキサーは、リチウムイオン電池用に特別に開発された GXJ デュアル プラネット ミキサーをベースにトップ カンパニーが開発した新しい混合装置です。 製品を見る→
ダブルプラネタリーミキサーが使用される場所
同じ機械が、均一でなければならない高充填、高粘度の製品という 1 つの特性を共有する業界全体で使用されています。
- 接着剤とシーラント: シリコーン、ポリウレタン、MS ポリマー システム。ポリマー鎖を切断することなく充填剤と触媒を分散させる必要があります。
- リチウム電池の電極: カソードとアノードのスラリーを湿らせ、真空下で脱気します。これがどのように適用されるかの一例は、これらのセクションで説明されています。 リチウム電池スラリープロジェクト
- エレクトロニクス: サーマルインターフェース材料、はんだペースト、導電性接着剤、すべて非常に高い金属含有率
- 医薬品および化粧品: 厳密な温度制御による低せん断混合が必要な軟膏、ジェル、クリーム
- 食品: ソース、ペースト、ナッツバター、菓子塊
- 特殊化学薬品および複合材料: 樹脂ペースト、カラー濃縮物および充填ポリマーシステム
テスト、承認、および価格を設定する価値のあるリスク
最も安価な保険は、購入予定のサイズまたは 1 ステップダウンしたサイズで、独自の配合で混合トライアルを行うことです。社内でフロー モデリングを行うサプライヤー。 CFD流れ場解析 ブレードの形状とバッフルの位置を検証するために使用され、鋼を切断する前にデッドゾーンを予測できますが、モデルは依然として物理的なバッチで確認する必要があります。
受け入れ基準は、説明的なものではなく、測定可能なものである必要があります。
- 上部、中央、下部の 3 か所以上でサンプリングし、合意された許容範囲内の粘度、色、またはフィラー含有量をテストします。
- 指定された到達圧力での一定期間の真空保持テスト
- 一定の混合間隔後のバッチ全体の温度均一性
- トルクとパワーのトレースが記録され、連続する 3 つのバッチにわたって再現可能
- 排出後に製品がどれだけ残っているかを測定する排出テスト
次に、消耗品としてのシールとスクレーパーの寿命、スペアパーツの入手可能性、製品間の洗浄時間、サプライヤーが次のスケールアップで同じ形状を再現できるかどうかなど、見積書にはめったに表示されない項目の価格を設定します。複数の製品を扱うプラントでは、通常、切り替え時間は 2 つの競合する見積間の差異よりも 5 年以上かかります。
よくある仕様の間違い
- 最悪の場合のバッチではなく、平均粘度に基づいてドライブのサイズを決定します。
- 降伏応力を無視するため、ミキサーは沈降またはゲル化したバッチを開始できません。
- 作業量ではなく容器の総量に基づいて購入すると、バッチがブレードをカバーしないことがわかります。
- 真空レベルを保持する必要があるシャフト シールに名前を付けずに真空レベルを指定する。
- 排出を結果論として扱い、手作業なしでは容器を空にすることができないことに気づきました。
- 混合時間、温度プロファイル、均質性を確認する唯一の信頼できる方法であるトライアルをスキップします。
ダブルプラネタリーミキサーのよくある質問


- 中国江蘇省揚州市高郵市界首鎮創業路118号
- [email protected]
- 固定電話: +86-0510-83383966 +86-0510-83390667
- 電話: +86-0510-83390667
- 陳様:+86-18061519769 徐様:+86-13706183972
- 陸様:+86-18915337056
- 登録
- 登録して、Top Intelligent Technologyの最新ニュースをいち早くお受け取りください
- 購読