English
 日本語
 русский



分散ブレードの選択ガイド: 工業用混合の先端速度、形状、摩耗寿命
コンテンツ
ヘグマン測定値 5 で停止する顔料ペースト、または 90 分経っても凝集が見られるカソード スラリーは、通常、工場のせいです。私たちが調査を依頼されるケースの多くは、原因はシャフトの端、つまり分散ブレードにあります。
端的に言えば、分散ブレードは 1 つの役割を十分に果たします。粉末を液体に濡らし、歯の先端で凝集物を分解します。一次粒子は減少せず、懸濁液は安定せず、バッフルのないタンクの中心に取り付けられたシャフトを補償することもできません。先端速度、ディスク直径、歯の形状、ブレードの位置、および材料がすべて配合と一致している場合、ほとんどのペーストおよびスラリーは 20 ~ 40 分で目標の細かさに達します。これら 5 つのうちの 1 つが間違っていると、通常、バッチ時間が 2 倍になり、余分な時間が生成物を分散させる代わりに加熱してしまいます。
以下の図は、標準的な混合工学の実践から得られた典型的な工業用範囲です。独自の配合を試すための出発点として扱ってください。
 |  |
分散ブレードでできること、できないこと
すべての分散は 3 つのステップで行われます。湿潤により、粒子上の空気層が液体に置き換えられます。解凝集により、ファンデルワールス力によって保持されていたクラスターが分離されます。安定化は、粒子がクラスターを再形成するのを防ぎます。これは、ハードウェアによる決定ではなく、配合上の決定です。
ブレードは中段のみ、かつ薄いゾーンのみに作用します。せん断速度は歯の先端から数ミリメートル以内でピークに達し、すぐに低下します。そのため、10,000 リットルのタンク内で 250 mm のディスクを 20 m/s で実行しても 30 分かかるのです。せん断ゾーンはバッチ全体を通過する必要があり、バッチ時間は rpm だけではなく回転率によって設定されます。
2 つの結論が続きます。分散ブレードは、本格的な粉砕には不適切なツールです。一次粒子が 0.2 ミクロンで、タンク内の凝集体が 20 ミクロンの場合、歯付きディスクを使用すると、バッチがほぼ一次サイズまで縮小され、そこで停止します。そして、中心にあるシャフト、バッフルの欠如、遊離液体が少なすぎる、ベースに沈着した固形物など、ディスクを通過するバッチの送り出しを妨げるものはすべて、良いブレードを高価なパドルに変えてしまいます。
分散ブレードの形状: どのプロファイルがどの役割を果たすか
同じモーター出力の場合、ジオメトリによってせん断が得られるか流れが得られるかが決まります。
- 鋸歯状ディスク: リムの周囲に 8 ~ 24 個の歯がある平らなディスク。ほとんどすべての入力エネルギーが局所的なせん断となり、ポンプ作用となるエネルギーはほとんどありません。これはまさに湿潤と凝集体の破壊に必要なものです。
- スロット付きまたは穴あきディスク: フェースを貫通する穴を持つ同じ外形。材料はディスクの周りではなくディスクを通って流れ、中心の低せん断ポケットが縮小し、2,000 ~ 5,000 cP ペーストは固体プレートよりも良好に動作します。
- ローターステーターヘッド: 数ミリメートルのギャップを持つスロット付きステーターの内側にある歯付きローター。最も強力なせん断を生成しますが、その量は非常に小さいため、キロワットあたりの処理量は低くなり、高い固体負荷は実用的ではありません。
- プロペラとタービン: 3 ~ 8 m/s の流れ発生器。これらは固体をブレンドして懸濁しますが、実用的な速度では顔料の凝集体を破壊しません。
以下のグラフは、プロファイルを定性的に比較しています。スコアは配向性の指標であり、測定値ではありません。
プロファイルの比較: 鋸歯状ディスクとピッチブレード タービン
鋸歯状分散ディスク ピッチブレードタービン
先端速度とディスク直径: 細かさを決定する 2 つの数値
先端速度は、円周率×ディスク直径×回転速度に等しい。 1,500 rpm で回転する 250 mm ディスクは、分散ウィンドウ内で快適に 19.6 m/s で動作します。 150 mm ディスクが同じ数値に達するには、約 2,400 rpm が必要です。そのため、大型タンク内のサイズ未満のディスクでは十分な効果が得られません。
一般的な混合基準では、鋸歯状分散仕事量が 18 ~ 25 m/s の間になります。約 15 m/s 未満では、凝集体は通過しても生き残ります。 25 m/s を超えると、余分なエネルギーは主に熱、空気の巻き込み、より細かい研磨ではなく、より速い歯の摩耗になります。
撹拌機タイプ別の一般的な周速度ウィンドウ (m/s)
範囲は一般的な混合エンジニアリングの実践を反映しています。トライアルで確認します。
スケールアップも同じ数字に従います。分散の場合はチップ速度を一定に保ち、混合または固体懸濁の場合は単位体積あたりの出力を一定に保ちます。この 2 つを混同することが、パイロット バッチを実稼働規模で再現できない一般的な理由です。
 TOPA005 FS1シリーズ 高速分散機 トップの長年の経験と独自の技術、および高度な測定および分析技術の応用に基づいて、当社は高効率インペラを設計しました。 製品を見る→
粘度と固形分の負荷に合わせたブレードの調整
プロセス温度での粘度に固体負荷を加えて、ハードウェアを選択します。以下の表は、最初のトライアルの実際的な開始点を示しています。
| 製品粘度 | 刃の種類 | 先端速度 | D/T比 | 典型的な義務 |
|---|---|---|---|---|
| 最大1,000cP | 鋸歯状ディスク | 18~25m/秒 | 0.30~0.40 | 顔料湿潤、溶剤コーティング、インク |
| 1,000~5,000 cP | スロット付きまたは穴あきディスク | 15~20m/秒 | 0.35~0.50 | 電池スラリー、カラーペースト、農薬 |
| 5,000~20,000cP | ローターステーターヘッド with anchor | 12~18m/秒 | 0.40~0.60 | 接着剤、シーラント、濃厚ペースト |
| 20,000cP以上 | 円盤ではなく、惑星またはリボン | 1~5m/秒 | 0.60~0.90 | ハイソリッドペースト、混練 |
バッテリーのスラリーは、ハイソリッド、研磨活性物質、そして材料がリムの周りだけでなくディスク面を通って移動し続けるため、通常ソリッドプレートよりも優れた性能を発揮するスロット付きディスクの中間バンドに位置します。製作事例は弊社に集めております リチウム電池産業 プロジェクトのメモ。
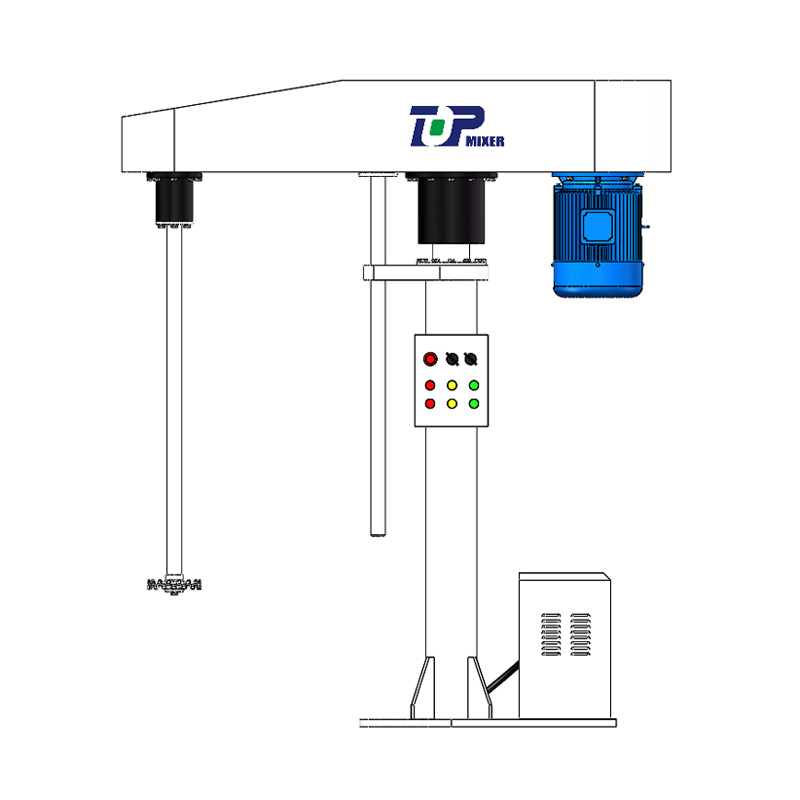 TOPH51シリーズ FL高速分散機 このシリーズの分散ミキサーは、高速分散撹拌のための歯付き分散トレイや、撹拌のための各種撹拌機を装備することができます。 製品を見る→
材質、硬度、摩耗寿命
ほとんどの工業用分散ディスクは 304 または 316L ステンレス鋼で作られています。有機顔料と衛生的義務に適しています。ルチル型二酸化チタン、酸化鉄、セラミックフィラー、またはカソード活物質には適しません。研磨剤スラリーによって数百時間以内に歯の端が丸くなってしまう可能性があるためです。
研磨用途の場合は、硬化マルテンサイトまたは二相ステンレス、硬化および研磨された歯形、または金属汚染を避ける必要があるポリマー コーティングのオプションがあります。摩耗に関する 2 つの早期警告は、研磨の細かさが上方にドリフトすることと、バッチ時間が徐々に増加することです。計画的な停止中に歯先半径を測定します。歯先半径がおよそ 0.5 ~ 1 mm に達すると、解凝集を実行する局所的なせん断力はほとんどなくなります。
このような速度ではバランスも重要です。オーバーハングしたシャフト上でディスクが 20 m/s で回転すると、アンバランスと振れが振動に変わり、さらにシールやベアリングの故障につながります。見積前にインペラとタンクをモデル化するサプライヤーは、 CFD流動解析 たとえば、高せん断ゾーンが実際にどこに該当するかを示すことができ、公称モーター定格よりも仕様段階で役立ちます。
 |  |
 |  |
取り付け形状: オフセット、バッフル、ディスクの高さ
ハードウェアは答えの半分です。ポジションは後半です。
- シャフトのオフセット: シャフトをタンク直径の 1/6 ~ 1/4 中心から外して取り付けます。バッフルのないタンク内の中心にあるシャフトにより、バッチ全体がディスクとともに回転し、せん断を生み出す相対速度が低下します。
- バッフル: 1 ~ 4 枚の垂直プレート (それぞれの幅はタンク直径の約 10 分の 1) で、回転を上下の回転に変換します。
- ディスクの高さ: タンクの底からディスクの直径 0.5 ~ 1 分上。下部はディスクを沈降固体に埋めます。より高くすると、ベース上に死んだ層が残ります。
- 浸水: 渦巻きと空気の巻き込みを制限するために、液面から少なくともディスク直径 1.5 つ下に置きます。
- シャフトサポート: 分散速度での長いシャフトには安定したベアリングまたは短いオーバーハングが必要なため、ハードウェアを注文する前に臨界速度を確認してください。
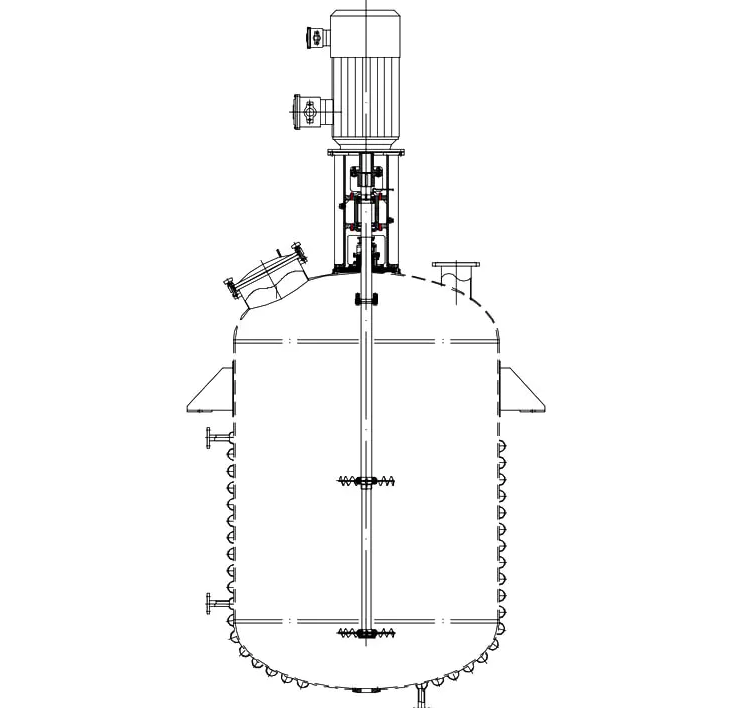
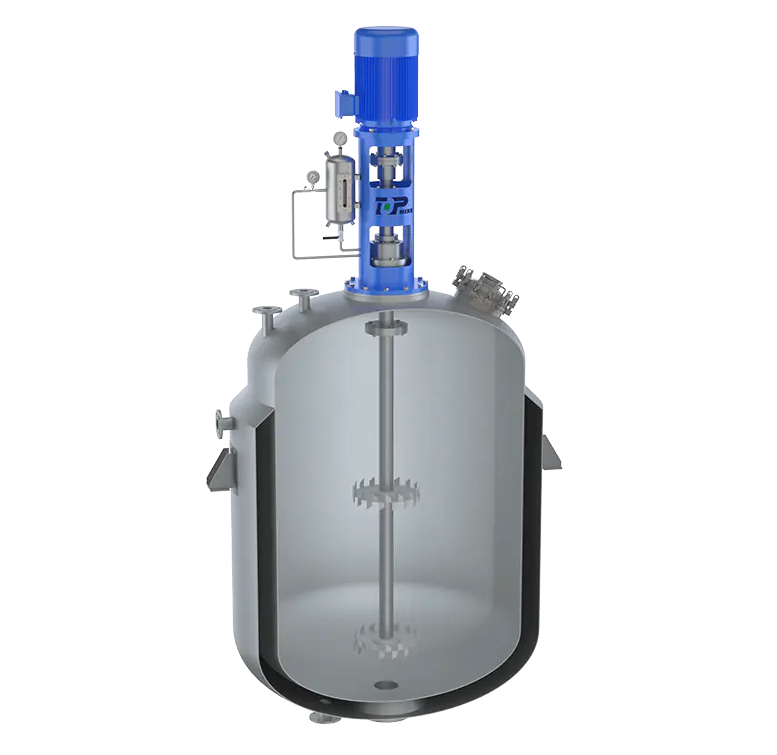
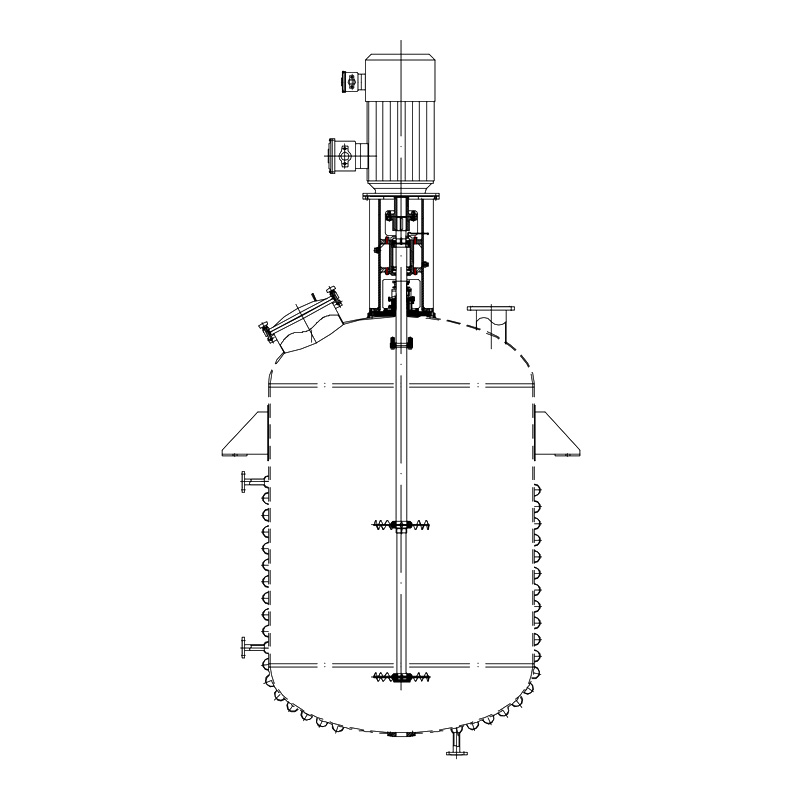
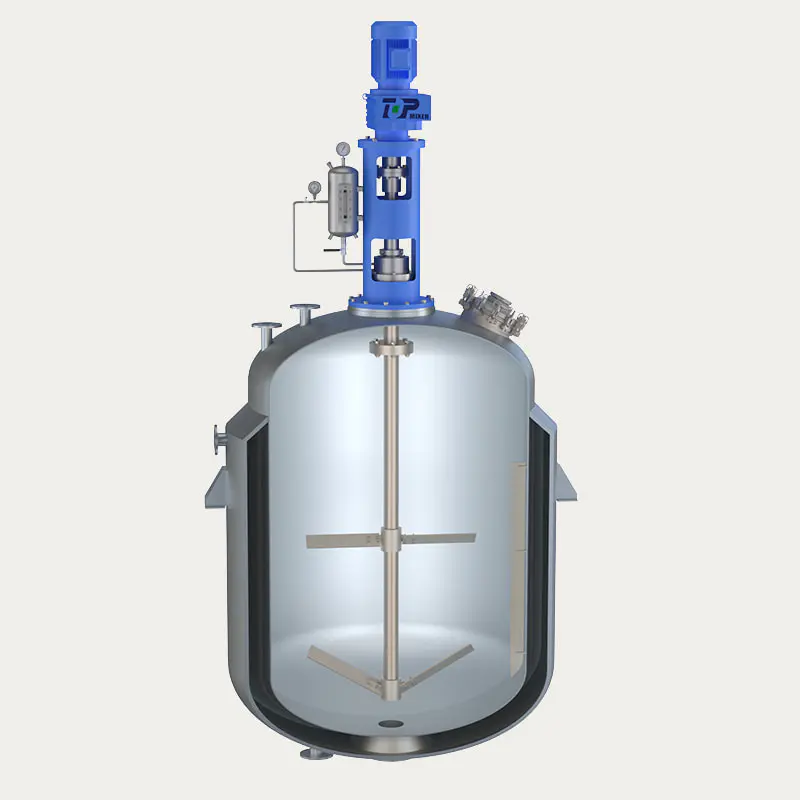
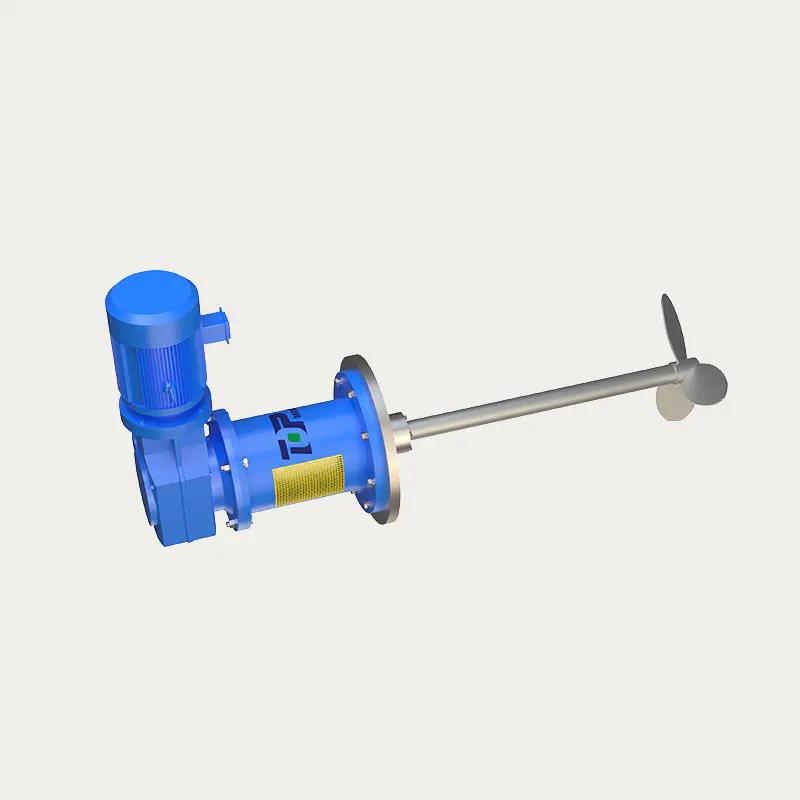
等角図: タンク内の分散ディスク アセンブリ
症状チェック:挽きの細かさが失速するとき
- 通常の粘度では、粉砕は 5 ~ 6 ヘグマンで失速します。チップ速度が低すぎるか、ディスクのサイズがバッチ量に対して小さすぎます。
- 粉末が浮いて塊を形成します。渦が弱すぎるか、粉末が湿りきるよりも早く供給されます。
- 壁近くは細かく、中心は粗い:シャフトが中心にあるか、バッフルが欠けているため、バッチは循環せずに回転します。
- ディスクの片側がより早く摩耗します: シャフトの振れまたはカップリングのミスアライメント。
- 泡立ちと空気の巻き込み: チップ速度が 25 m/s を超えるか、ディスクが液面に近づきすぎます。
泡が動作点ではなく配合に起因する場合、消泡パドルを分散ディスクの上の同じシャフトに取り付けることができます。
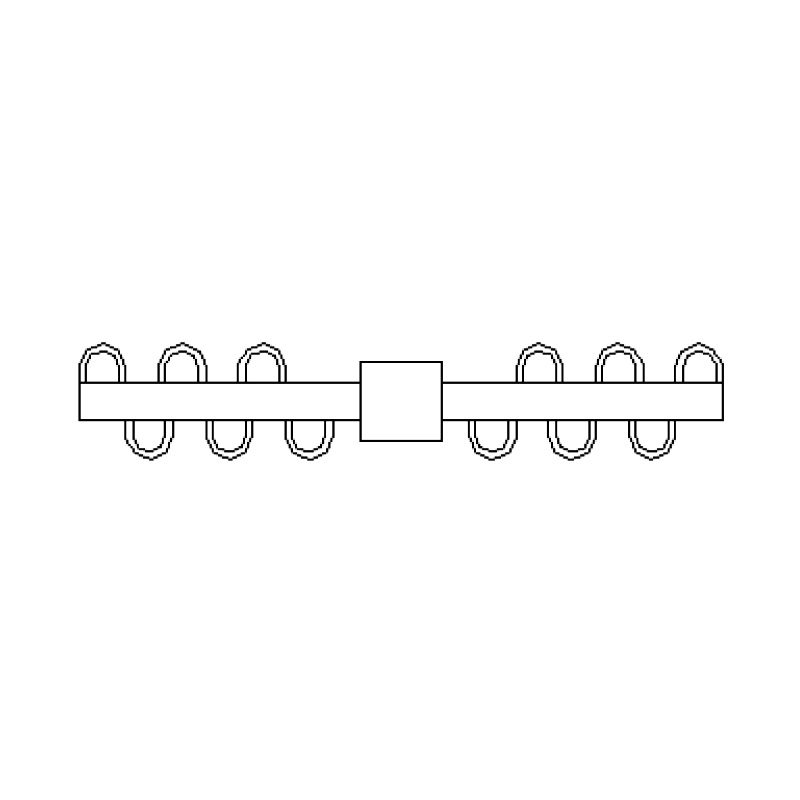 XPJ 脱泡パドル 脱泡撹拌機 XPJ消泡パドルはU字型の格子状のブレードで、撹拌時に発生する中泡を機械的に破壊し、中泡の発生を抑制します。 製品を見る→
簡単な仕様チェックリスト
- バッチ時間だけでなく、目標粉砕粒度と試験方法を明記してください。
- プロセス温度での粘度、固形分の添加量、および固形分が研磨性であるかどうかを示します。
- ディスク径を決定する前に、タンク径、使用量、使用可能なシャフト長さを確認してください。
- 分散デューティのチップ速度とブレンドデューティの体積当たりのパワーを固定し、この 2 つを混合しないでください。
- 研磨剤や汚染に敏感な製品の歯の材質、硬度、コーティングのオプションを指定します。
- 回転時間とせん断ゾーンの位置を尋ねます。理想的には、モーターの定格だけではなく、流れのモデリングに裏付けられます。
分散ブレード FAQ
分散ブレードの先端速度はどれくらいでしょうか?
ほとんどの鋸歯状分散ディスクは、歯の先端で 18 ~ 25 m/s で動作します。およそ 15 m/s 未満の凝集体は通過しても生き残ります。 25 m/s を超えると、余分なエネルギーは主に熱、空気の巻き込み、摩耗に変わります。
分散羽根と混合プロペラの違いは何ですか?
プロペラが体積を移動させ、分散ブレードが局所的なせん断を生成します。 3 ~ 8 m/s のプロペラは固体を混合して懸濁し、18 ~ 25 m/s の歯付きディスクは凝集物を粉砕します。顔料ペーストをプロペラと混合しても、ヘグマンの測定値は向上しません。
研磨顔料に最適な材料はどれですか?
304 または 316L ステンレスは有機顔料に適しています。ルチル型二酸化チタン、酸化鉄、セラミックフィラー、またはカソード活物質の場合は、硬化マルテンサイトまたは二相ステンレス、あるいは金属汚染が重要な場合にはコーティングされたディスクを選択してください。
分散ブレードが摩耗したことはどのようにしてわかりますか?
粉砕の細かさが上昇し、バッチ時間が徐々に増加することに注意してください。停止時に歯先半径を測定します。約 0.5 ~ 1 mm に達すると、せん断がなくなるため、ディスクを再研磨するか交換する必要があります。
1 つのディスクで湿潤と微分散の両方に対応できますか?
強力な渦の下で粉末を追加し、先端速度を範囲の最高近くに維持すれば、1 つの容器で両方の段階を処理できます。ディスクは一次粒子をその凝集サイズ以下に小さくできないため、ビーズミルの代わりにはなりません。
分散バッチが熱くなって泡立つのはなぜですか?
通常、先端速度が 25 m/s を超えているか、ディスクが液面に近すぎるか、自由液体が少なすぎます。ディスクを下げるか、速度を下げるか、加算を 2 段階に分割してください。
ほとんどの分散問題は幾何学問題であることが判明します。バッチに時間や馬力を追加する前に、チップ速度、ディスク直径、歯の状態、ブレードの位置を確認してください。数値にセカンドオピニオンが必要な場合は、当社のエンジニアがタンクの形状、製品の粘度、および分散機の範囲に対する目標粉度を検討し、具体的な設定を戻して試用します。

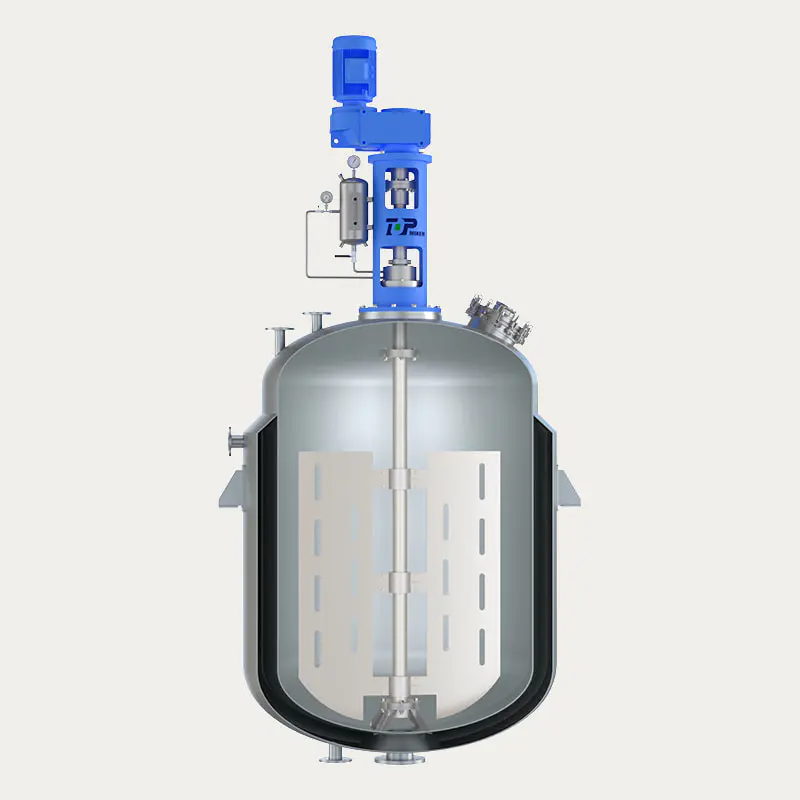
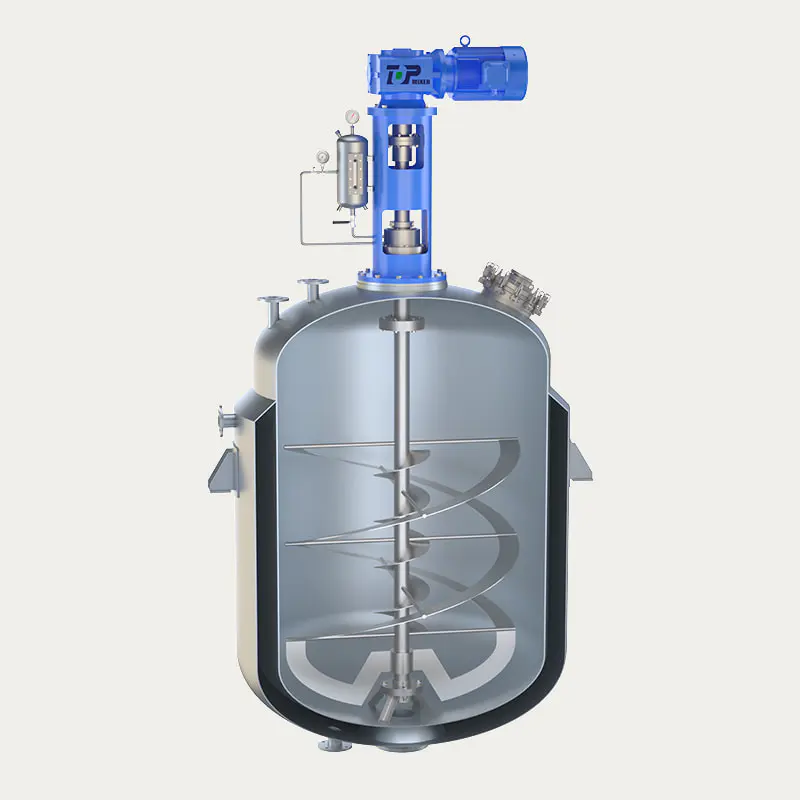
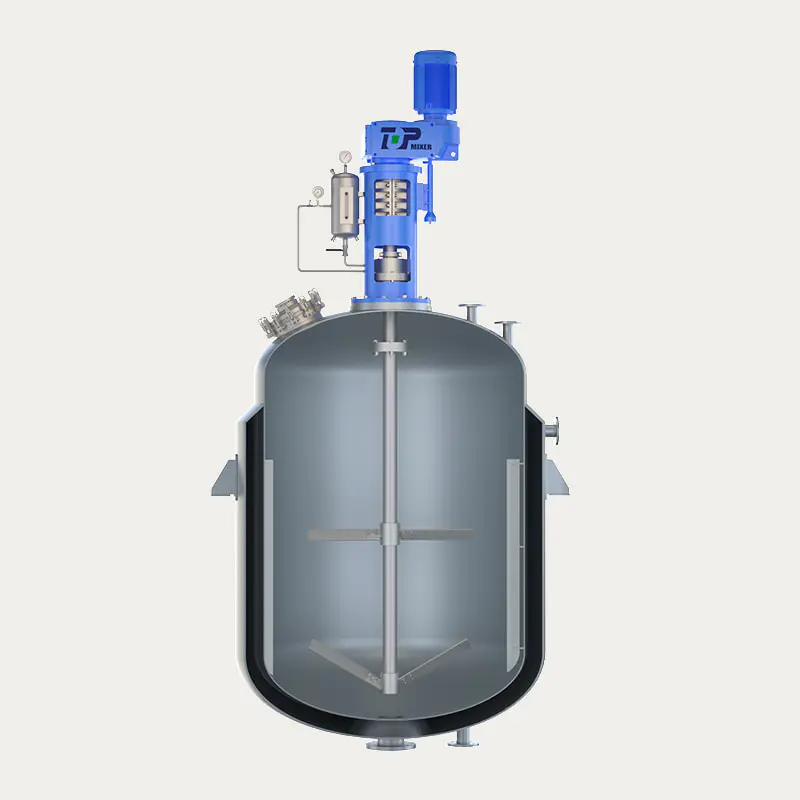
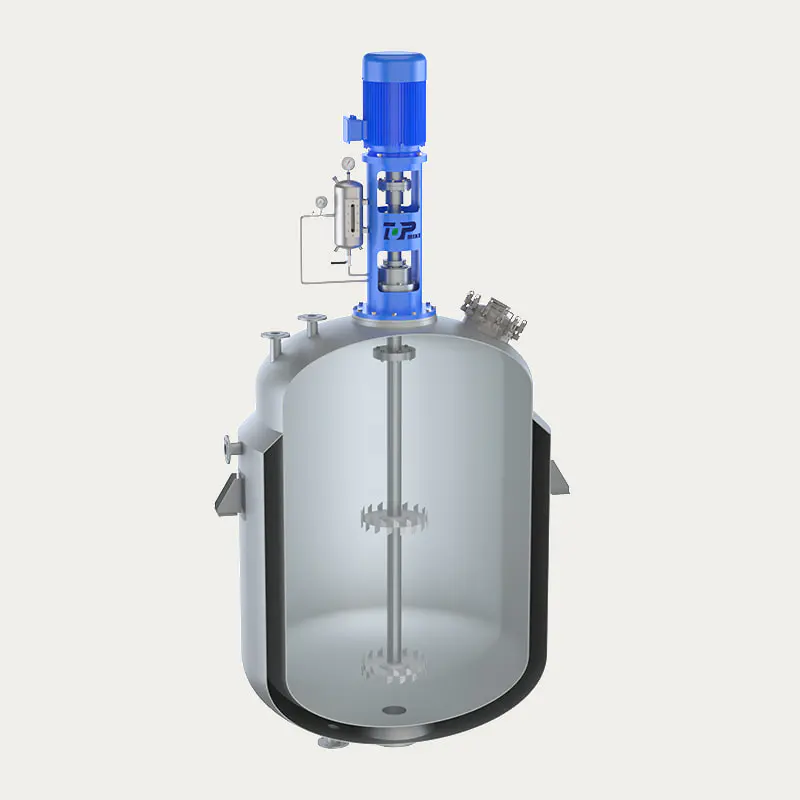

- 中国江蘇省揚州市高郵市界首鎮創業路118号
- [email protected]
- 固定電話: +86-0510-83383966 +86-0510-83390667
- 電話: +86-0510-83390667
- 陳様:+86-18061519769 徐様:+86-13706183972
- 陸様:+86-18915337056
- 登録
- 登録して、Top Intelligent Technologyの最新ニュースをいち早くお受け取りください
- 購読